
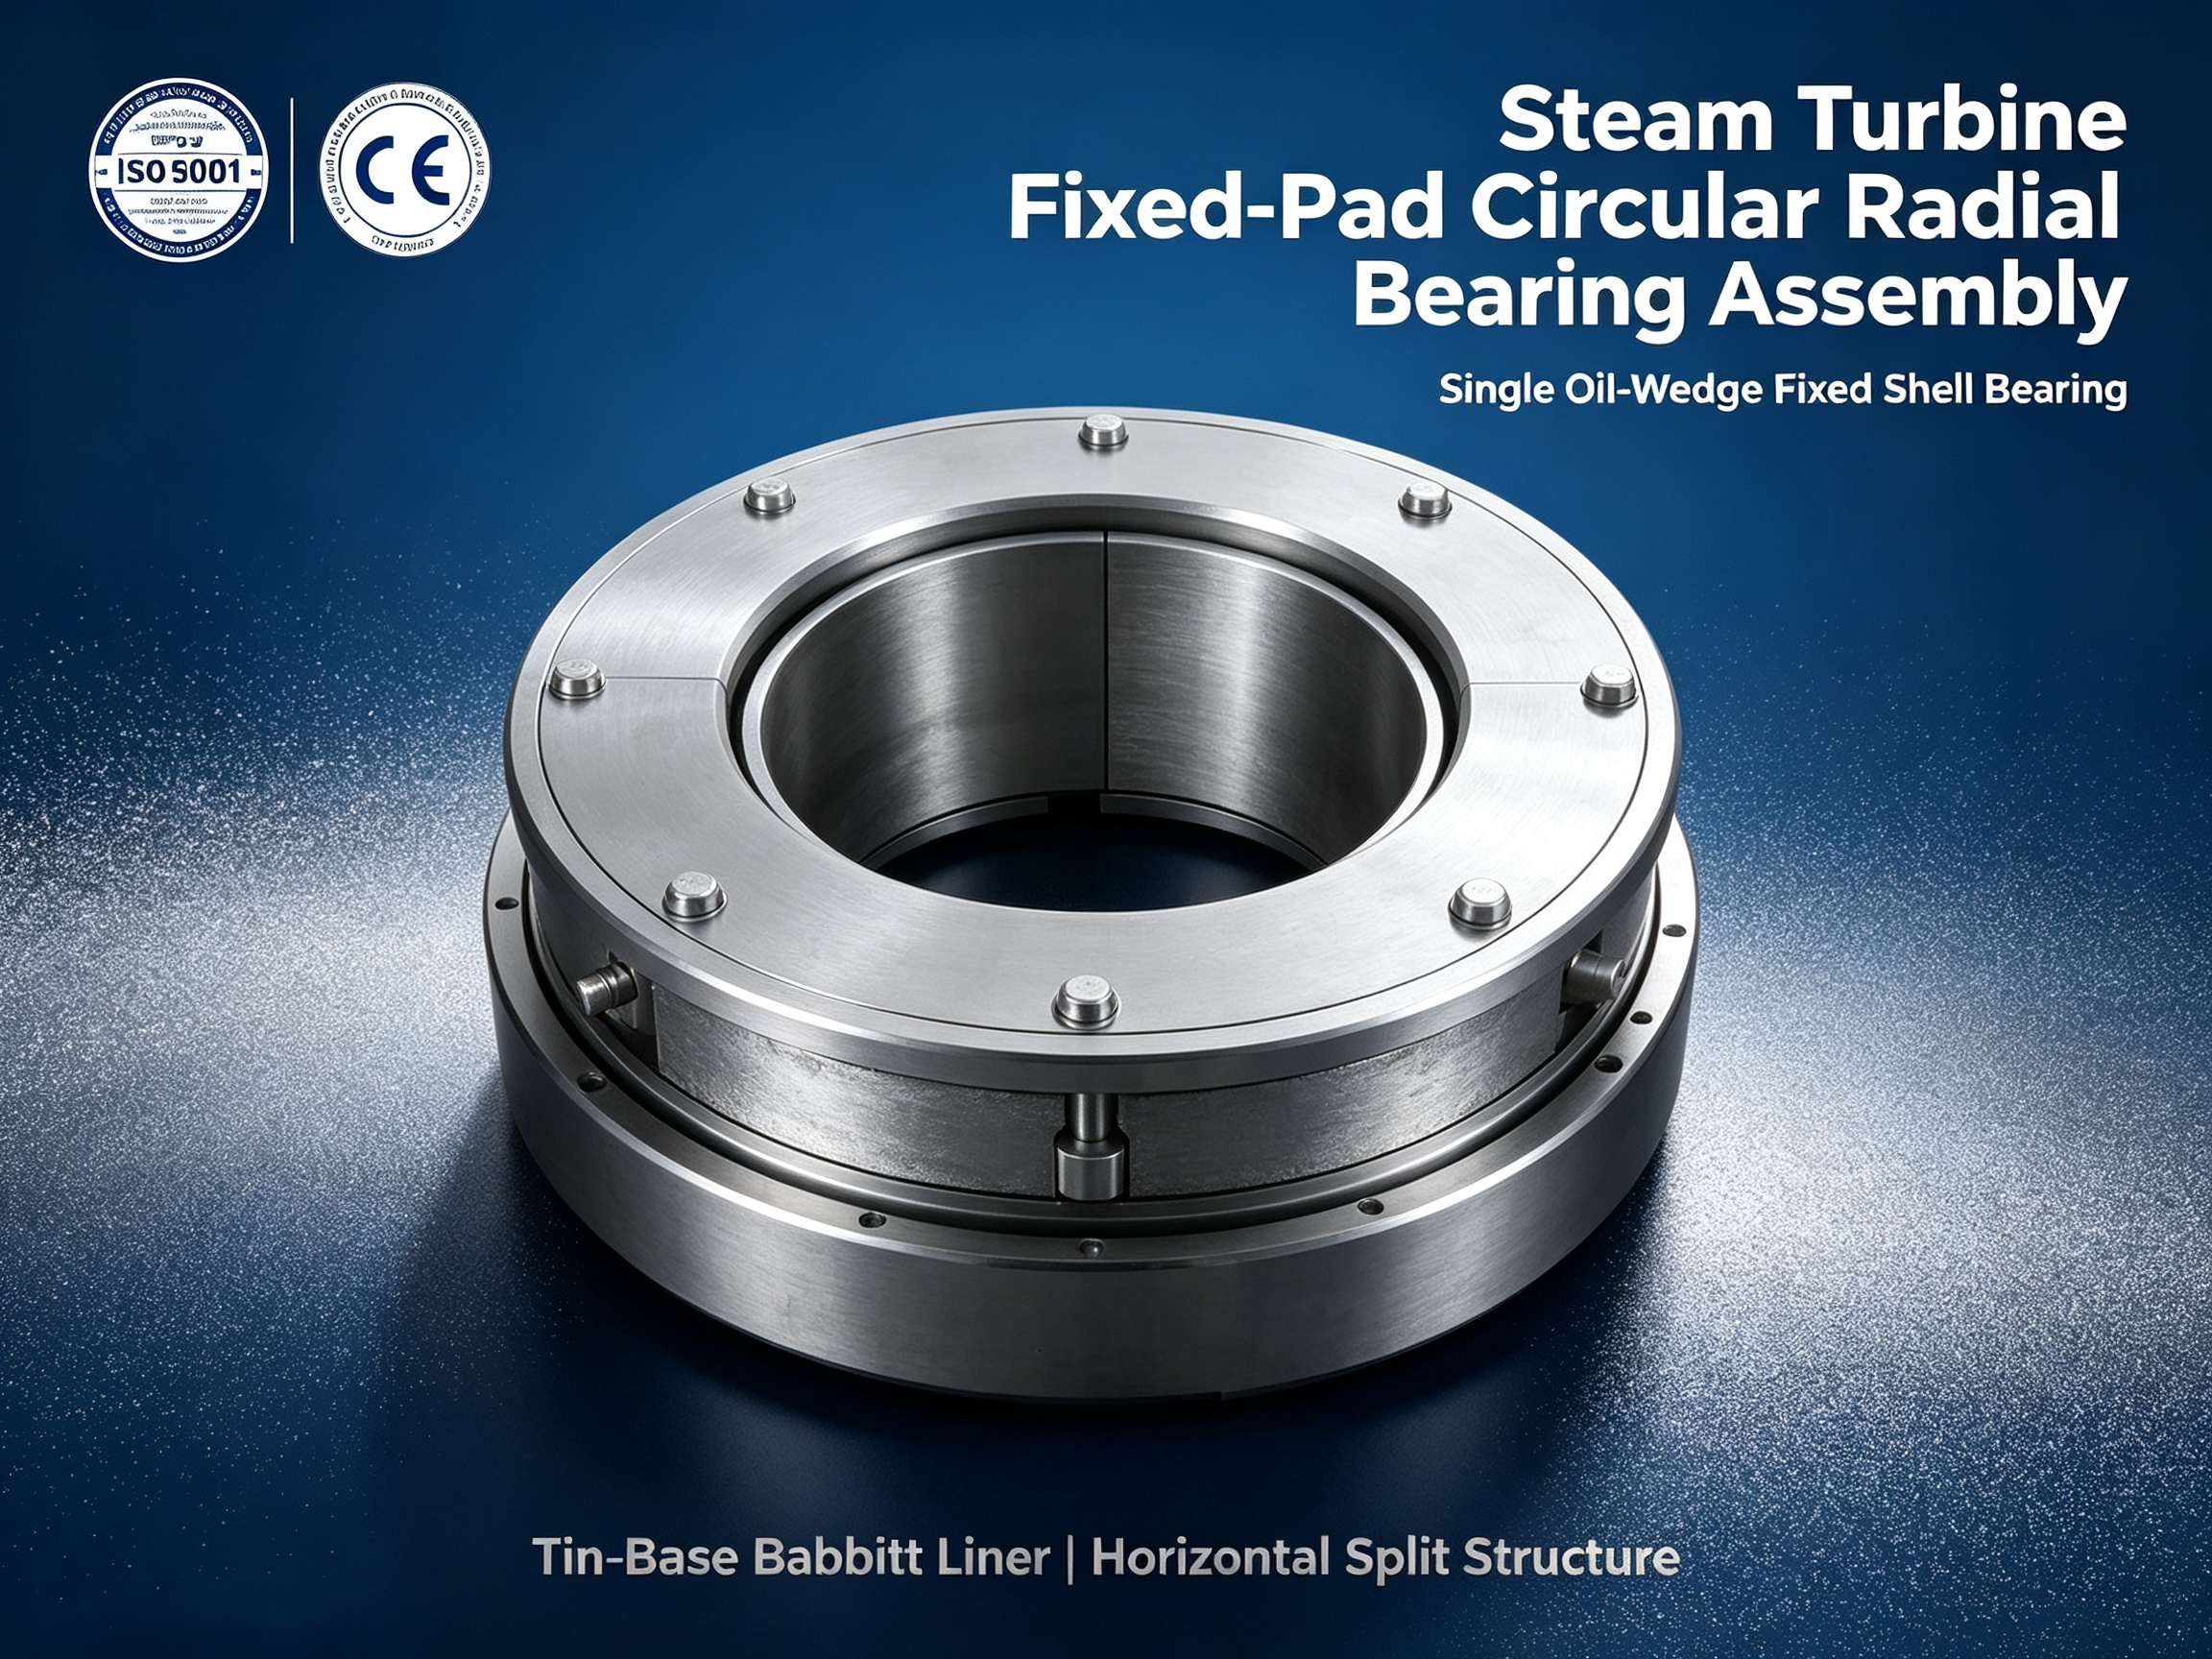
Круглый фиксированный радиальный подшипник паровой турбины предназначен для радиальной опоры ротора паровой турбины, оптимально подходит для агрегатов со стабильными эксплуатационными режимами. Применяется в конденсационных, противодавленческих, отборных паровых турбинах мощностью 0,3‑50 МВт. Конструкция представляет собой горизонтально‑разъемный цельно‑круглый вкладыш с одной масляно‑клиновой зоной смазки, состоит из верхней и нижней половин корпуса вкладыша. Корпус вкладыша изготовлен из литой стали ZG270‑500. Внутренняя рабочая поверхность залита оловянным баббитом SnSb11‑6, толщина заливки 1,5‑3 мм. Диаметр под шейку ротора от Ø80 до Ø450 мм, изготавливается по фактическим размерам шейки вала турбины. Номинальная рабочая частота вращения 3000 об/мин / 3600 об/мин. Расчетный радиальный зазор составляет 0,18‑0,22 % от диаметра шейки вала. Давление подачи смазочного масла 0,08‑0,15 МПа, рекомендуемое турбинное масло LTSA 46. Смазка осуществляется под давлением масляной пленки; опционально устанавливается внешний маслоохладитель, во вкладыш могут быть встроены посадочные места для температурных датчиков. Объем поставки: горизонтально‑разъемный круглый вкладыш с баббитовой заливкой, фиксирующие штифты и стопорные прокладки. Основание подшипниковой опоры не входит в комплект поставки. Технология изготовления: механическая обработка литого корпуса, центробежная заливка баббита, термообработка, прецизионное ЧПУ‑растачивание, ручное шабрение‑пригонка, проверка методом цветной пробы. Перечень контрольных испытаний: неразрушающий контроль сцепления баббитового слоя с основанием, проверка размерной точности, контроль круглости и цилиндричности внутреннего отверстия, проверка площади контакта методом цветной пробы. Дополнительные услуги: повторная заливка баббита для изношенных вкладышей, реинжиниринг по образцу, предоставление сертификата материала, протоколов неразрушающего контроля и заводских отчетов по испытаниям по запросу. Изготовление и контроль выполняются согласно стандарту JB/T 4338 «Технические условия на подшипники паровых турбин». Сертификация ISO9001, опционально CE. Мы предоставляем полный комплекс услуг: адаптация размеров под требования заказчика, техническое сопровождение. Для получения технического паспорта и коммерческого предложения отправьте запрос поставщику.
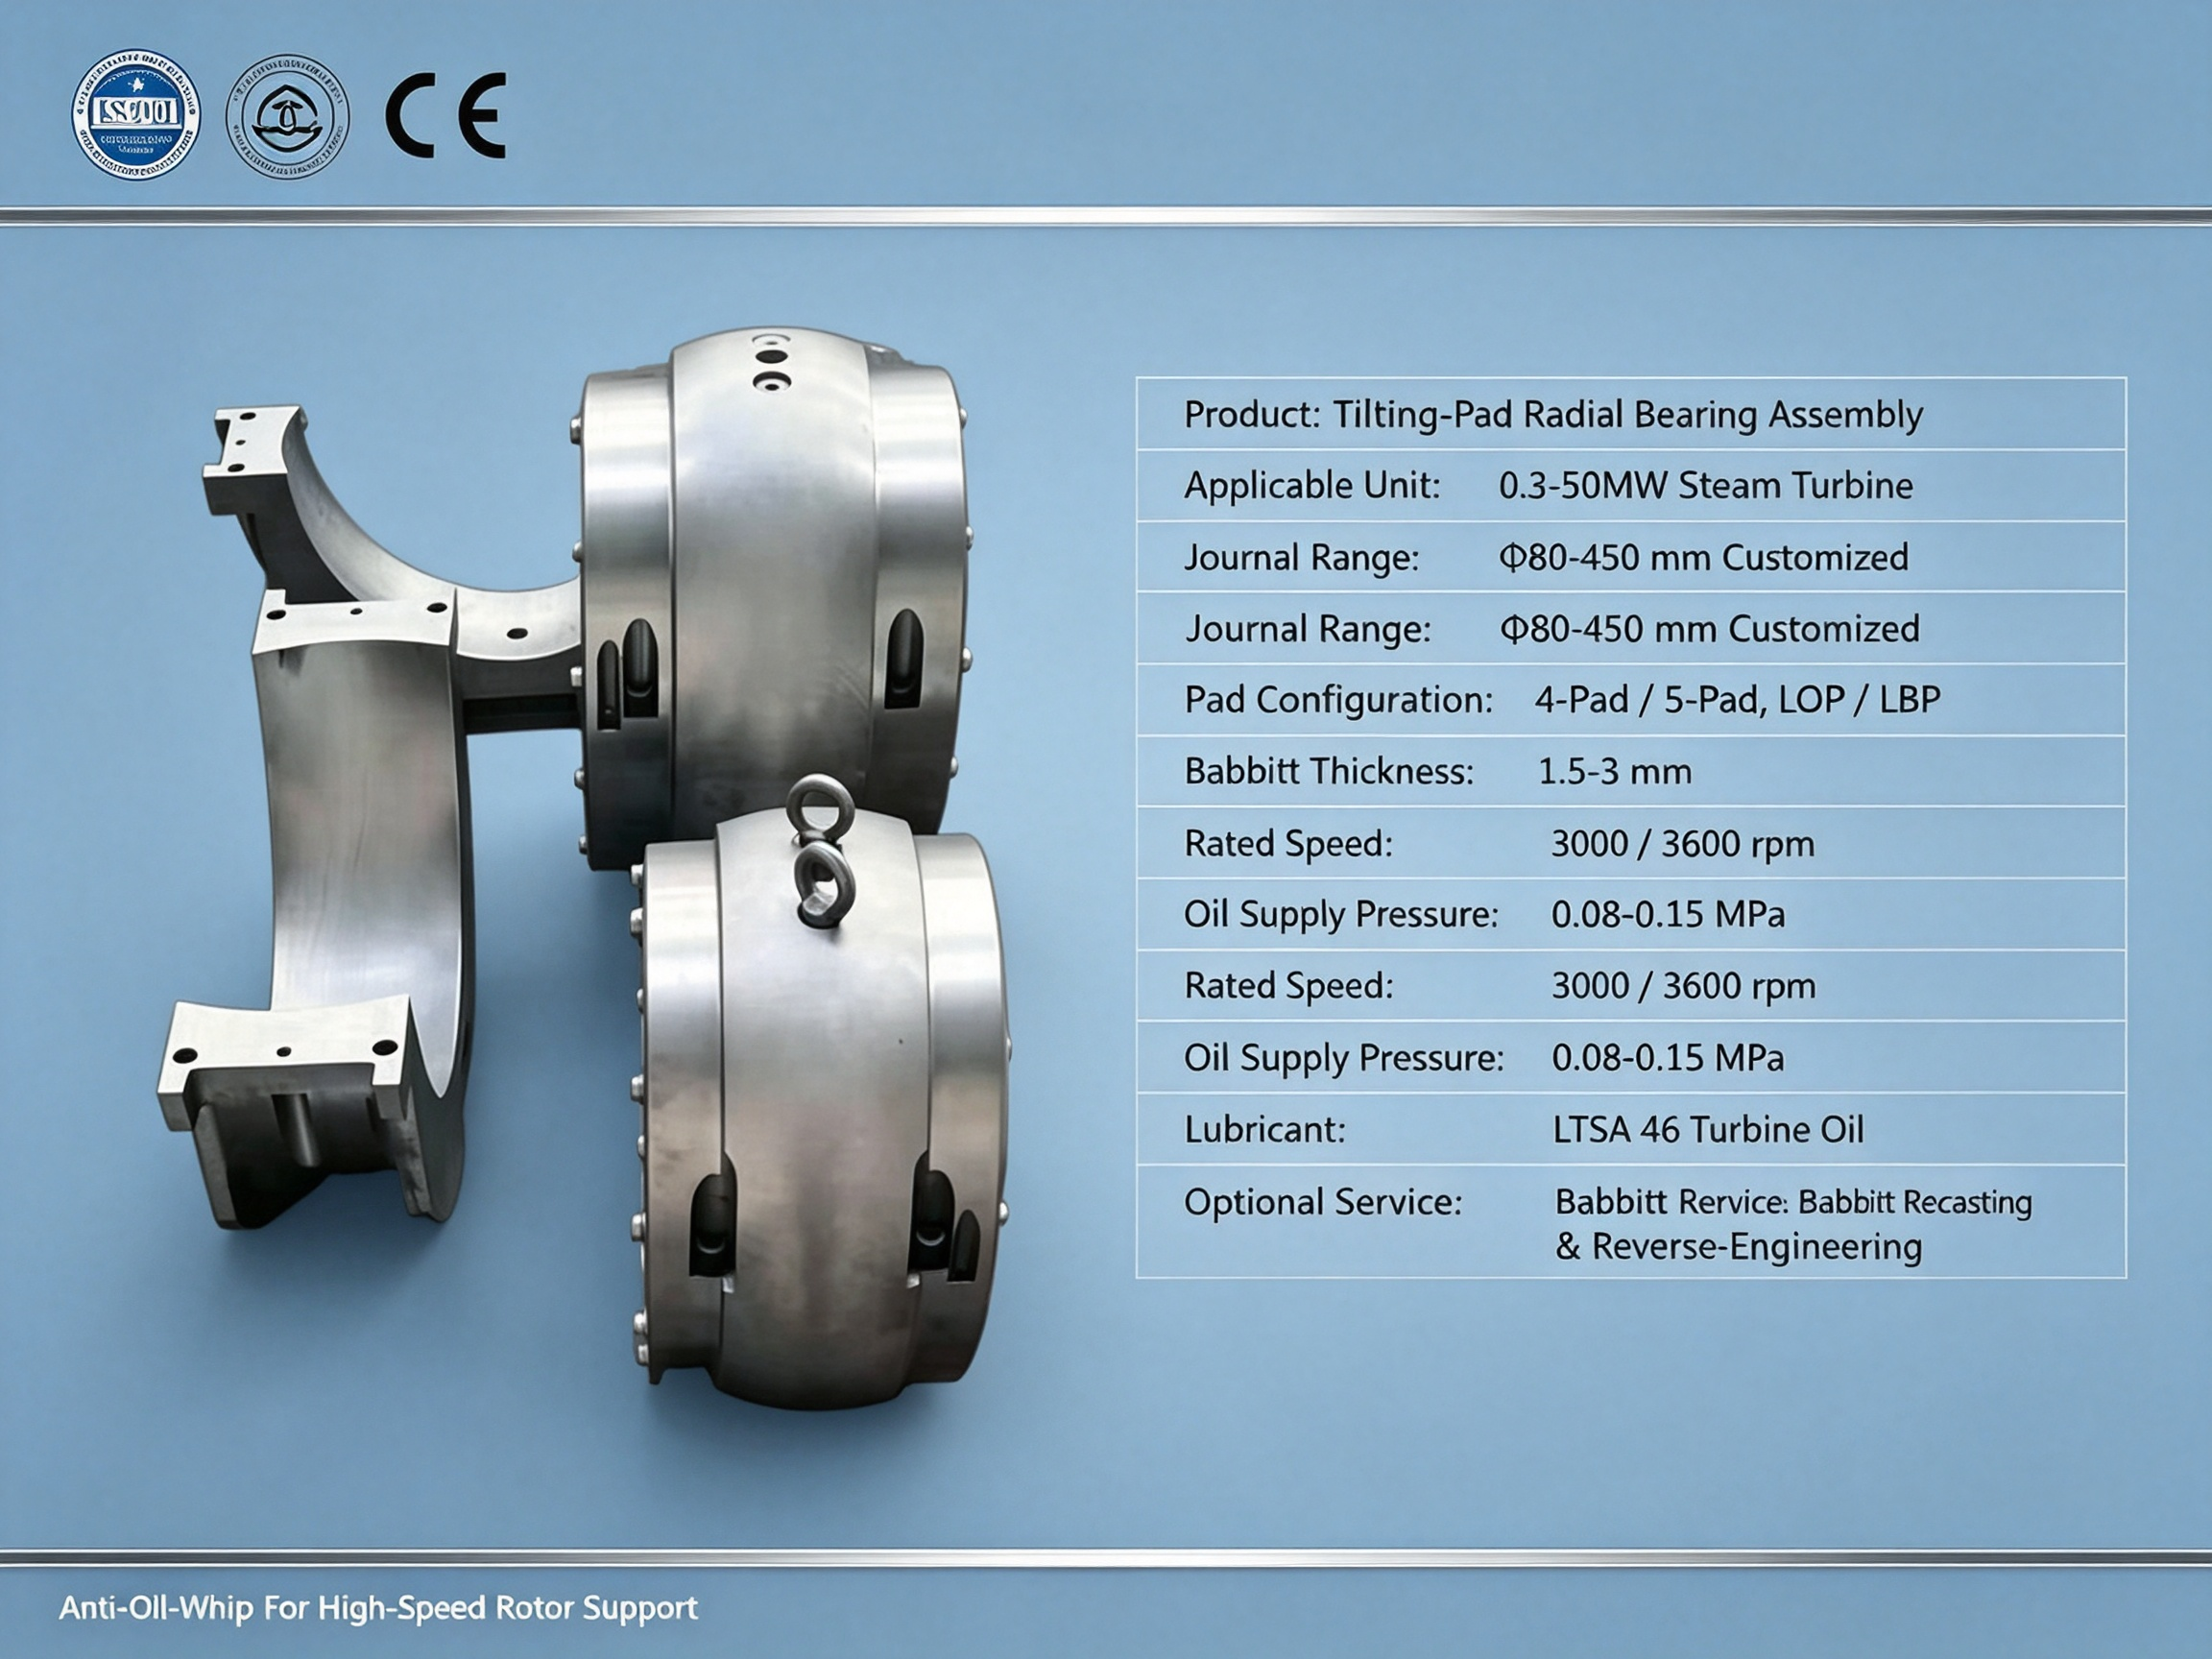
Радиальный подшипник с наклонными вкладышами паровой турбины предназначен для опоры высокоскоростного ротора, обладает повышенной устойчивостью против масляного вихря. Применяется в конденсационных, противодавленческих, отборных паровых турбинах мощностью 0,3‑50 МВт. Конструкция выполнена в горизонтально‑разъемном исполнении, комплектуется 4‑мя или 5‑ю наклонными вкладышами с конфигурацией опор LOP или LBP. Вкладыши свободно качаются, формируя несколько гидродинамических масляных клиньев. Основание вкладышей из поковки стали 45# или литой стали ZG270‑500. Рабочая поверхность залита оловянным баббитом SnSb11‑6, толщина заливки 1,5‑3 мм. Диаметр под шейку ротора от Ø80 до Ø450 мм, изготавливается по фактическим размерам шейки вала турбины. Номинальная частота вращения 3000 об/мин / 3600 об/мин. Расчетный радиальный зазор составляет 0,15‑0,2 % от диаметра шейки вала. Давление подачи смазочного масла 0,08‑0,15 МПа, рекомендуемое турбинное масло LTSA 46. Смазка под струйным давлением, опционально устанавливается внешний маслоохладитель; во вкладыши могут быть встроены посадочные места для температурных датчиков. Объем поставки: горизонтально‑разъемный корпус подшипника, полный комплект наклонных вкладышей, опорные элементы, фиксирующие штифты и стопорные прокладки. Внешняя подшипниковая опора не входит в комплект поставки. Технология изготовления: механическая обработка поковок, центробежная заливка баббита, прецизионная ЧПУ‑обработка, пригонка опорных поверхностей, проверка контакта методом цветной пробы. Перечень контрольных испытаний: неразрушающий контроль сцепления баббитового слоя, размерный контроль, проверка свободы качания вкладышей, контроль площади контакта. Дополнительные услуги: повторная заливка баббита для б/у вкладышей, реинжиниринг по образцу, предоставление сертификатов материала и протоколов неразрушающего контроля по запросу. Изготовление и контроль выполняются согласно стандартам JB/T 4338, API612 для нефтехимических турбин. Сертификация ISO9001, опционально CE. Мы предоставляем полный комплекс услуг: адаптация размеров под требования заказчика, техническое сопровождение. Для получения технического паспорта и коммерческого предложения отправьте запрос поставщику.
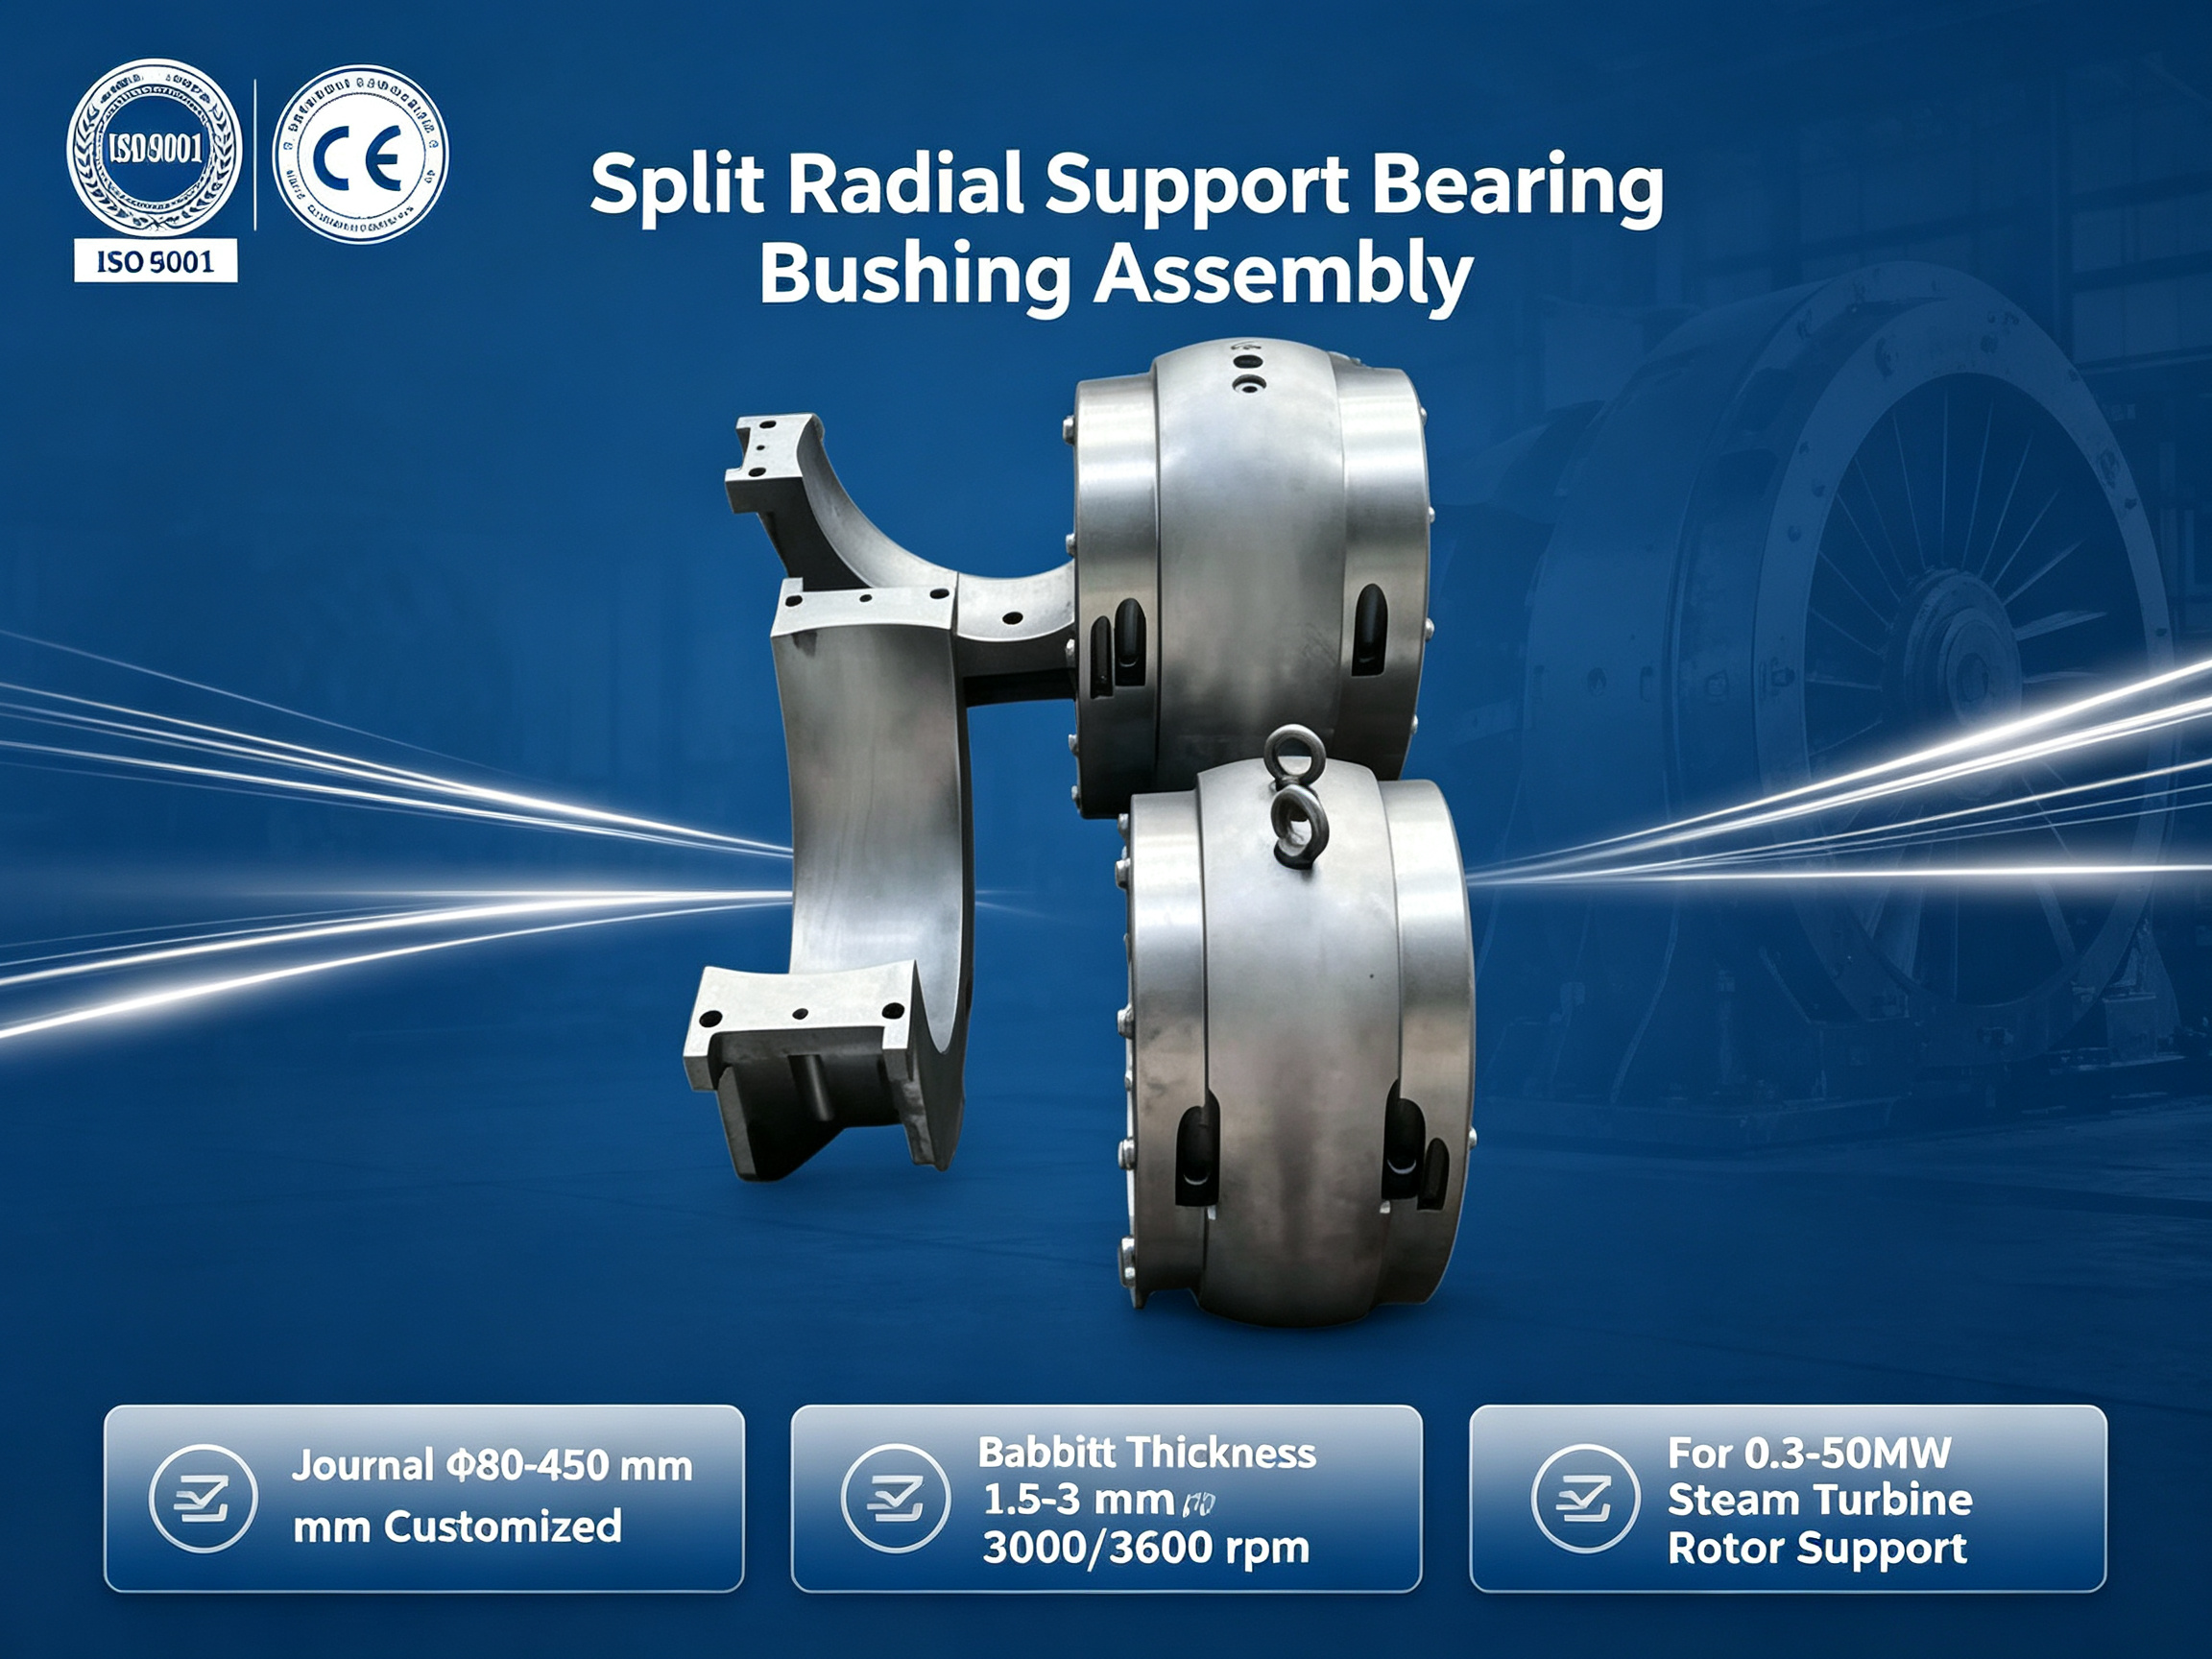
Радиальный опорный подшипник паровой турбины — горизонтально‑разъемный узел вкладыша, предназначен для радиальной опоры ротора паровой турбины. Подходит для конденсационных, противодавленческих, отборных паровых турбин мощностью 0,3‑50 МВт. Деталь состоит из верхней и нижней половин вкладыша, устанавливается внутрь корпуса подшипниковой опоры. Основание вкладыша изготовлено из литой стали ZG270‑500. Внутренняя рабочая поверхность залита оловянным баббитом SnSb11‑6, толщина баббитового слоя 1,5‑3 мм. Диаметр посадочного отверстия под шейку ротора от Ø80 до Ø450 мм, изготавливается по фактическим размерам шейки вала турбины. Номинальная рабочая частота вращения 3000 об/мин / 3600 об/мин. Давление подачи смазочного масла 0,08‑0,15 МПа, рекомендуемое турбинное масло LTSA 46. Смазка осуществляется за счет масляной пленки; опционально возможна установка внешнего маслоохладителя. Точность геометрии внутреннего отверстия по круглости и цилиндричности соответствует классу IT5. Объем поставки: разъемный вкладыш в сборе с баббитовой заливкой, фиксирующие штифты и стопорные прокладки. Корпус подшипниковой опоры не входит в комплект поставки. Технология изготовления: литье основания, центробежная заливка баббита, термообработка, прецизионное ЧПУ‑растачивание, ручное шабрение‑пригонка поверхностей. Перечень контрольных испытаний: неразрушающий контроль сцепления баббитового слоя с основанием, размерный контроль, проверка площади контакта методом цветной пробы. Дополнительные услуги: повторная заливка баббита на б/у вкладыши, реинжиниринг и изготовление по образцу, предоставление заводских протоколов испытаний по запросу. Изготовление и контроль выполняются согласно стандарту JB/T 4338 «Технические условия на подшипники паровых турбин». Сертификация ISO9001, опционально CE. Мы предоставляем полный комплекс услуг: адаптация размеров под требования заказчика, техническое сопровождение. Для получения технического паспорта и коммерческого предложения отправьте запрос поставщику.
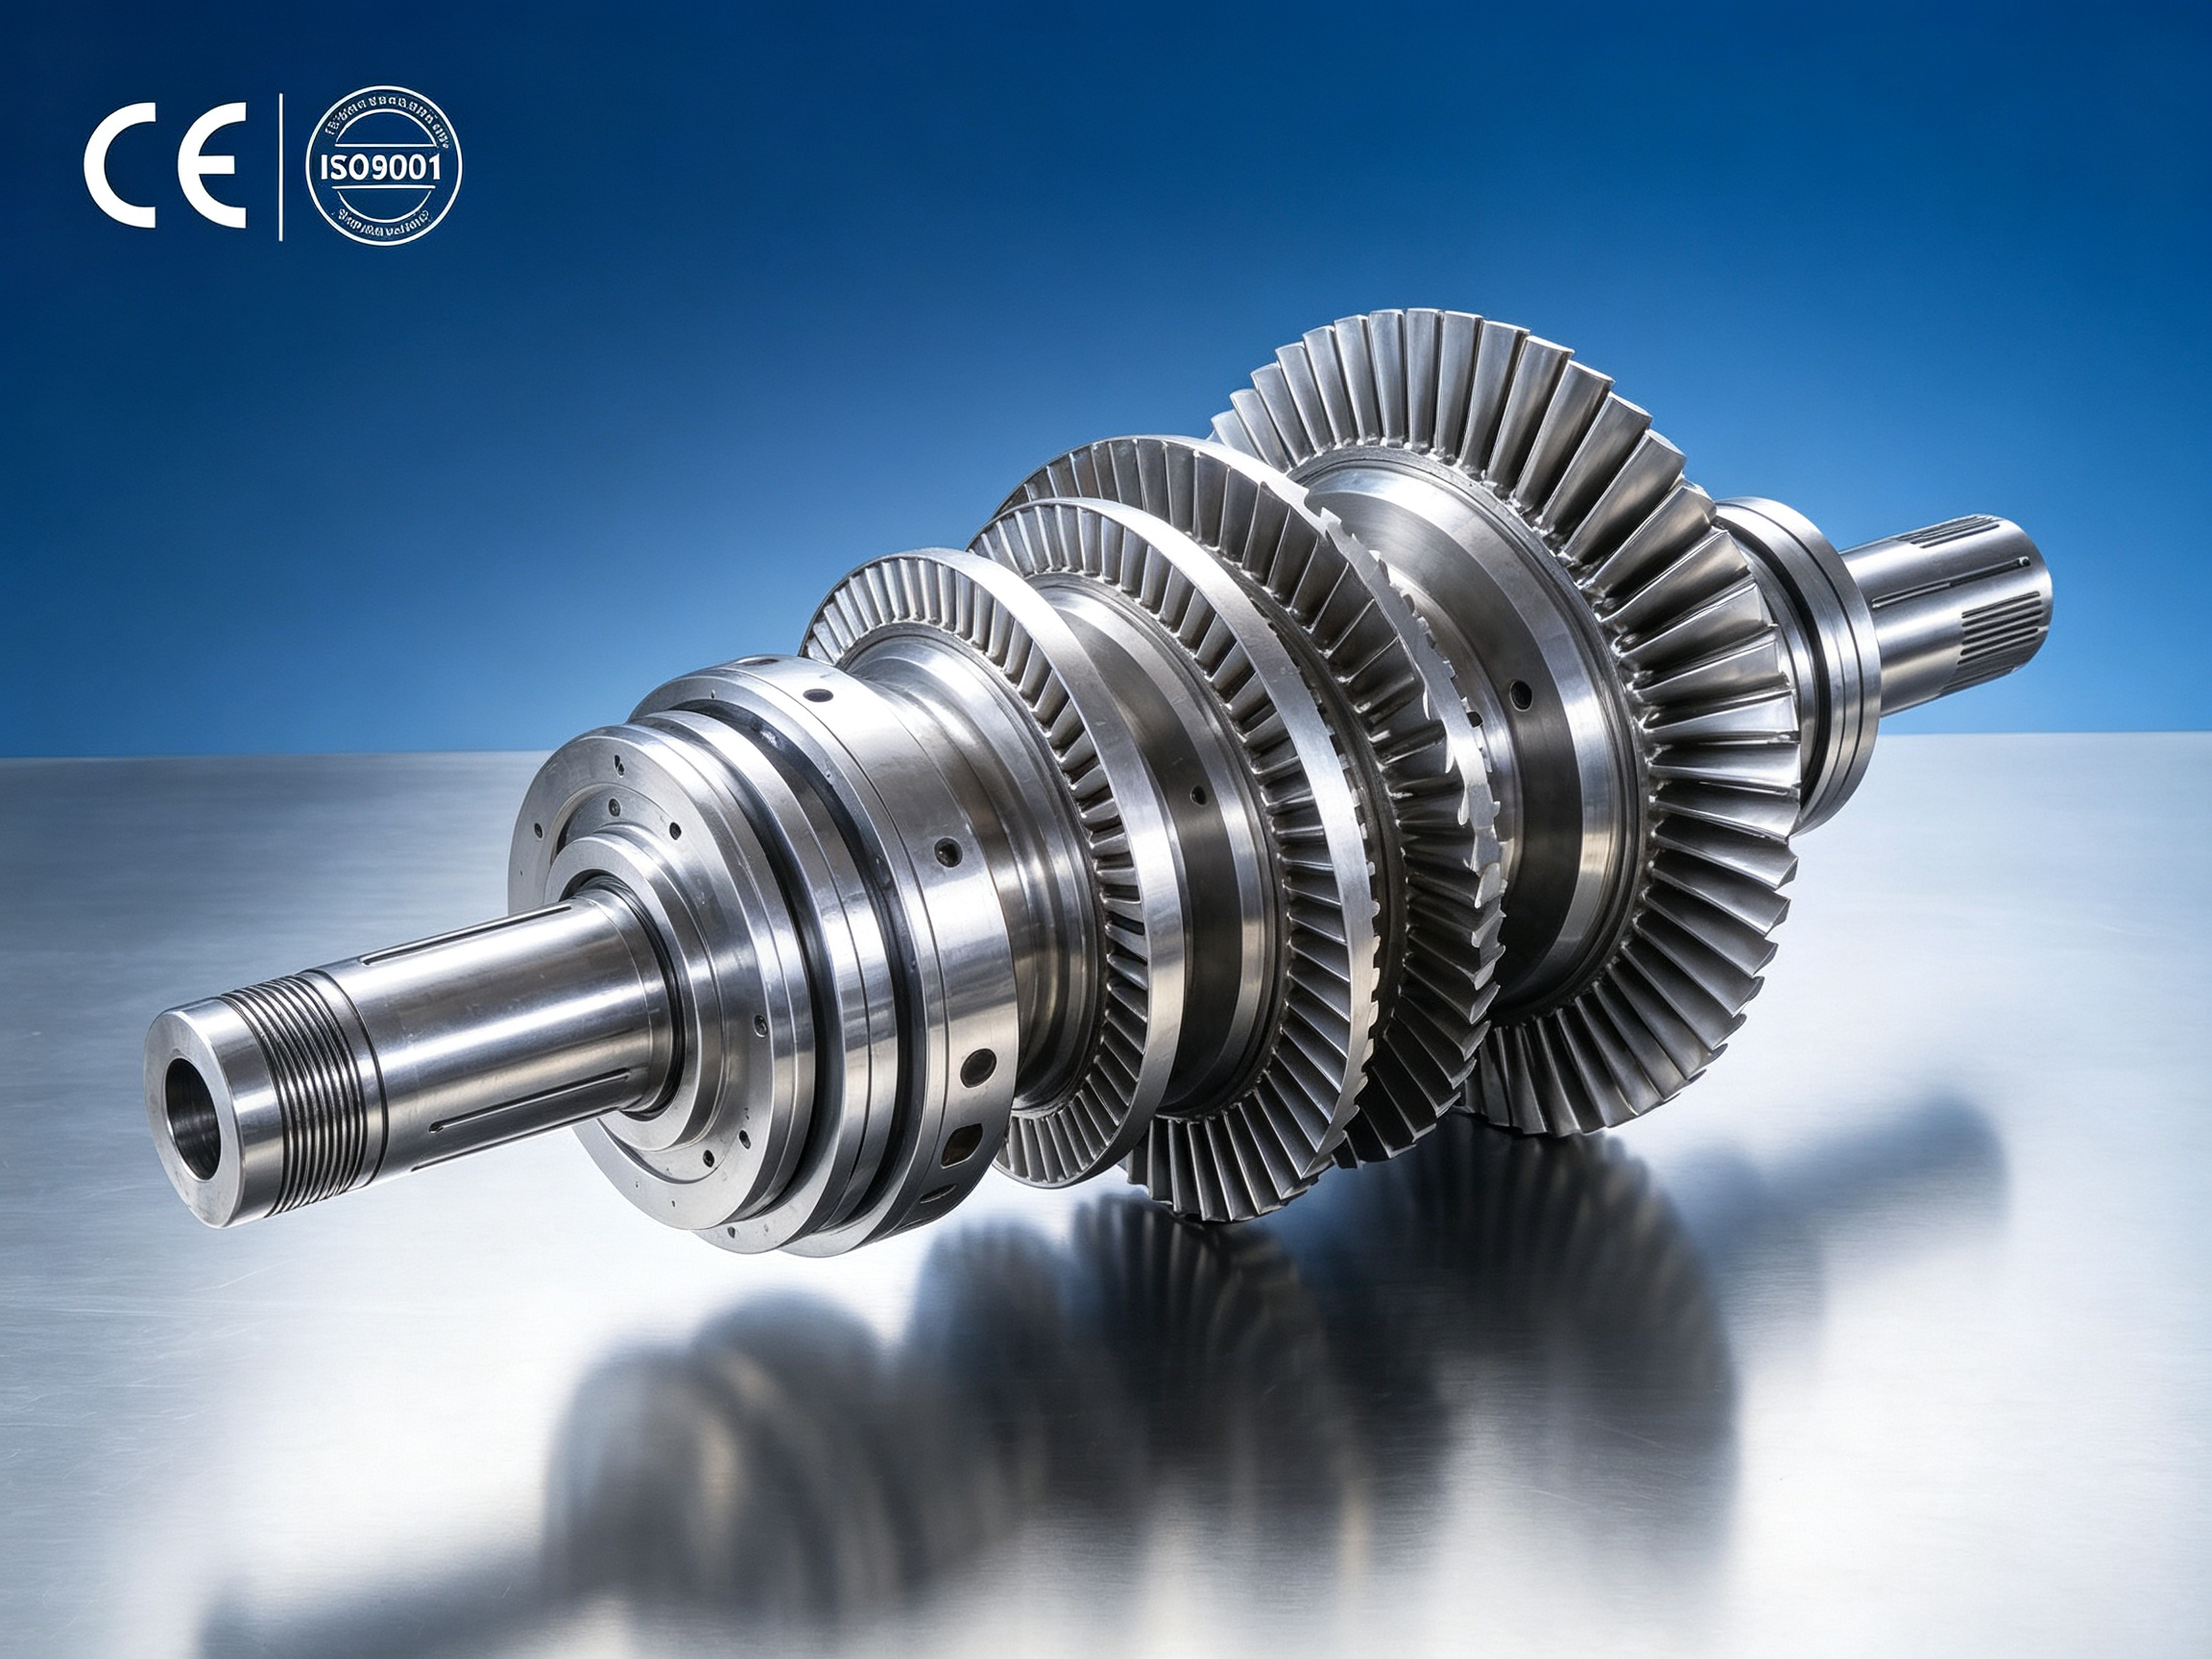
Сборный ротор паровой турбины — полностью готовый вращающийся узел с горяче‑посаженными дисками на вал, не являющийся цельнокованным. Применяется в конденсационных, противодавленческих, отборных паровых турбинах мощностью 0,3‑50 МВт. Конструкция состоит из главного вала, набора горяче‑посаженных дисков, полного комплекта рабочих лопаток и стопорных крепёжных элементов. Рабочие лопатки поставляются с хвостовиками елочного или «ласточкин хвост» типа, подбираются по условиям каждой ступени турбины. Технология сборки включает горячую посадку дисков с натягом, монтаж и фиксацию рабочих лопаток. Материалы поковок: • Главный вал: легированные стали 25Cr2Ni4MoV, 30CrMoV9 • Роторные диски: 25Cr2Ni4MoV, 30CrMoV9, 28CrMoNiV4‑9 Номинальная частота вращения 3000 об/мин / 3600 об/мин, максимальная частота при разгоне 115 % от номинальной. Класс динамической балансировки G2,5. Технология изготовления: ковка заготовок, термообработка, глубокое сверление, прецизионная ЧПУ‑обработка, монтаж лопаток, высокоскоростная динамическая балансировка всего ротора. Комплекс неразрушающего контроля: ультразвуковой UT‑контроль, магнитопорошковый MT‑контроль, пенетрантный PT‑контроль. Объем поставки: полностью собранный готовый ротор: главный вал, все горяче‑посаженные диски, полный набор рабочих лопаток, стопорные детали, прошедший динамическую балансировку. Дополнительные услуги: реинжиниринг, восстановление и модернизация старых роторов, замена отдельных запасных частей. По запросу выдаются сертификаты материалов, протоколы неразрушающего контроля и отчёты динамической балансировки. Изготовление и контроль выполняются согласно нормам JB/T для турбинных поковок, ASTM A471. Сертификация ISO9001, опционально CE. Мы предоставляем полный комплекс услуг: адаптация параметров под требования заказчика, техническое сопровождение. Для получения технического паспорта и коммерческого предложения отправьте запрос поставщику.
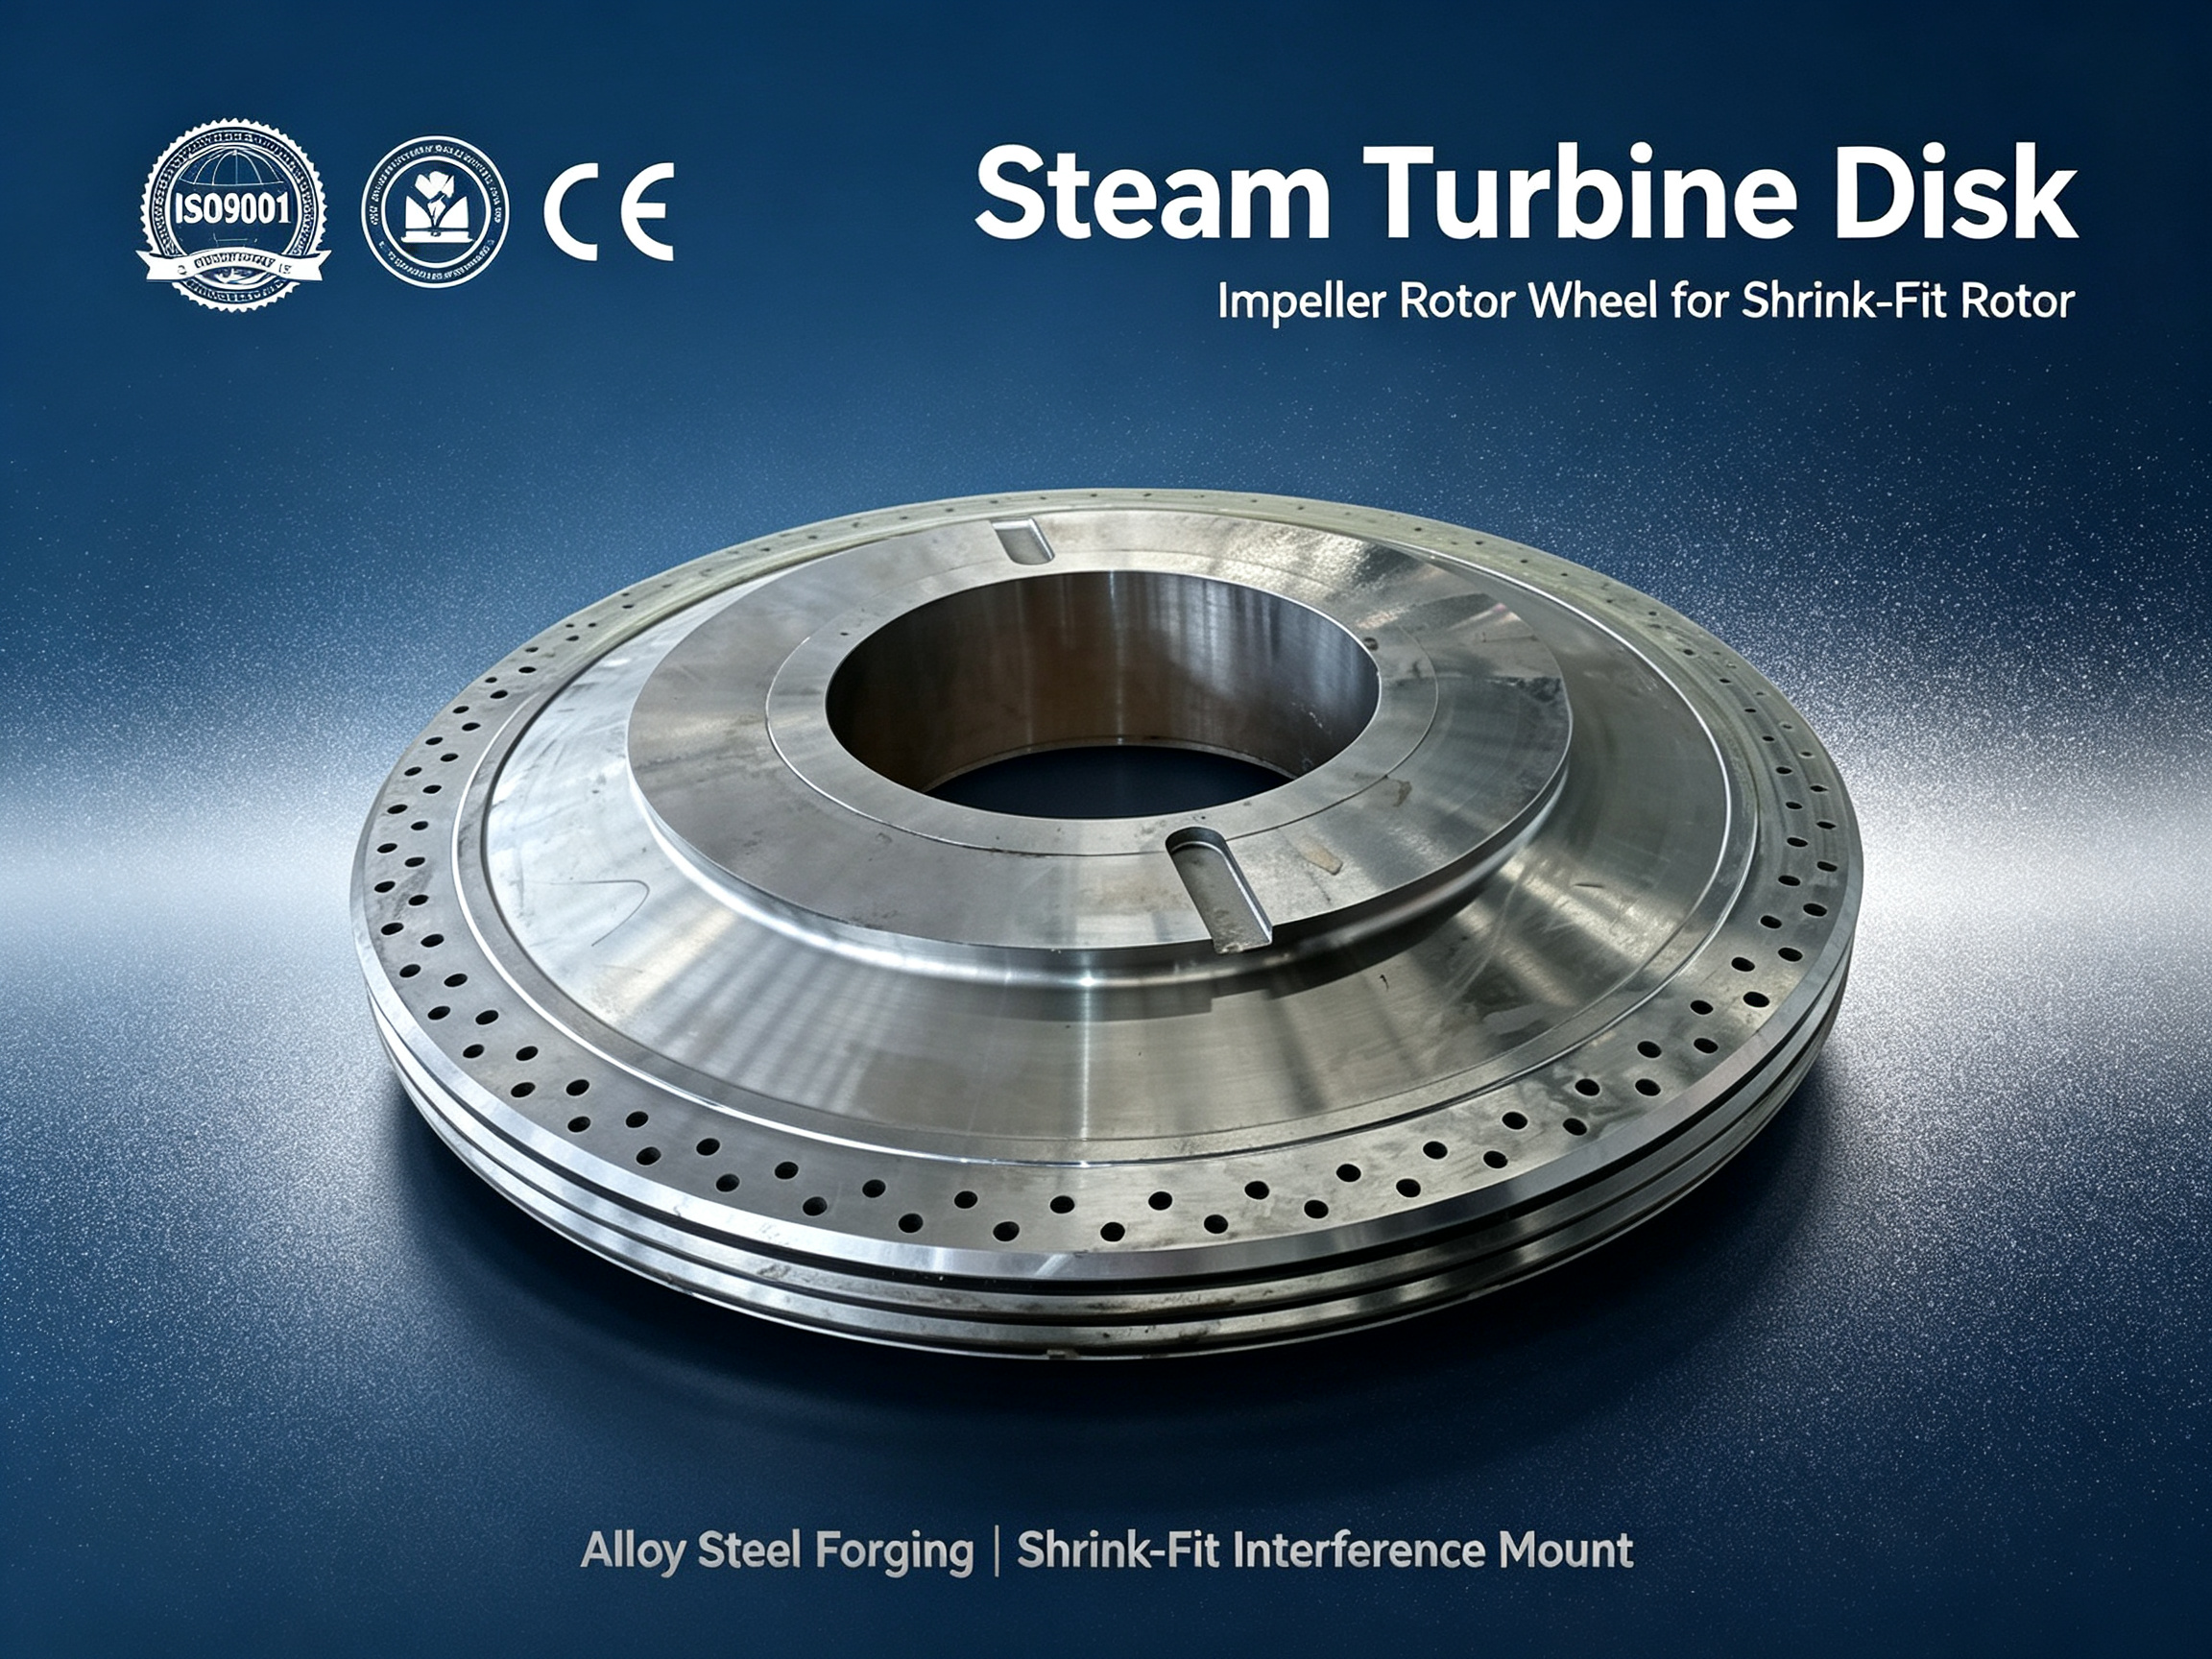
Диск ротора паровой турбины — поковка для составного ротора, предназначен для установки рабочих лопаток турбины. Применяется в конденсационных, противодавленческих, отборных паровых турбинах мощностью 0,3‑50 МВт. На периферии диска выполнены пазы под хвостовики рабочих лопаток двух типов: елочного типа или типа «ласточкин хвост». Конструкция внутреннего отверстия рассчитана под горячую посадку на вал ротора, передача крутящего момента осуществляется посредством плоской шпонки. Материалы поковки: легированные стали 25Cr2Ni4MoV, 30CrMoV9, 28CrMoNiV4‑9. Диаметр диска от 200 до 2000 мм, изготавливается по проекту ступени турбины. Диаметр посадочного отверстия ступицы 80‑450 мм, под размер вала ротора. Номинальная частота вращения 3000 об/мин / 3600 об/мин, допустимая максимальная частота при разгоне 115 % от номинальной. Технология изготовления: вакуумная выплавка, ковка заготовки, закалка и отпуск, прецизионная ЧПУ‑обработка. Неразрушающий контроль: ультразвуковой UT‑контроль, магнитопорошковый MT‑контроль. Динамическая балансировка выполняется в составе собранного ротора в сборе. Объем поставки: голый диск, без рабочих лопаток и крепёжных стопорных элементов. Дополнительные опции: изготовление пазов под хвостовики по чертежам, реинжиниринг по 3D‑скану старой детали. По запросу предоставляются сертификат материала, протоколы неразрушающего контроля поковки и отчеты размерного контроля. Изготовление и контроль выполняются согласно стандартам ASTM A471, JB/T для турбинных поковок. Сертификация ISO9001, опционально CE. Мы предоставляем полный комплекс услуг: адаптация размеров по требованиям заказчика, техническое сопровождение. Для получения технического паспорта и коммерческого предложения отправьте запрос поставщику.
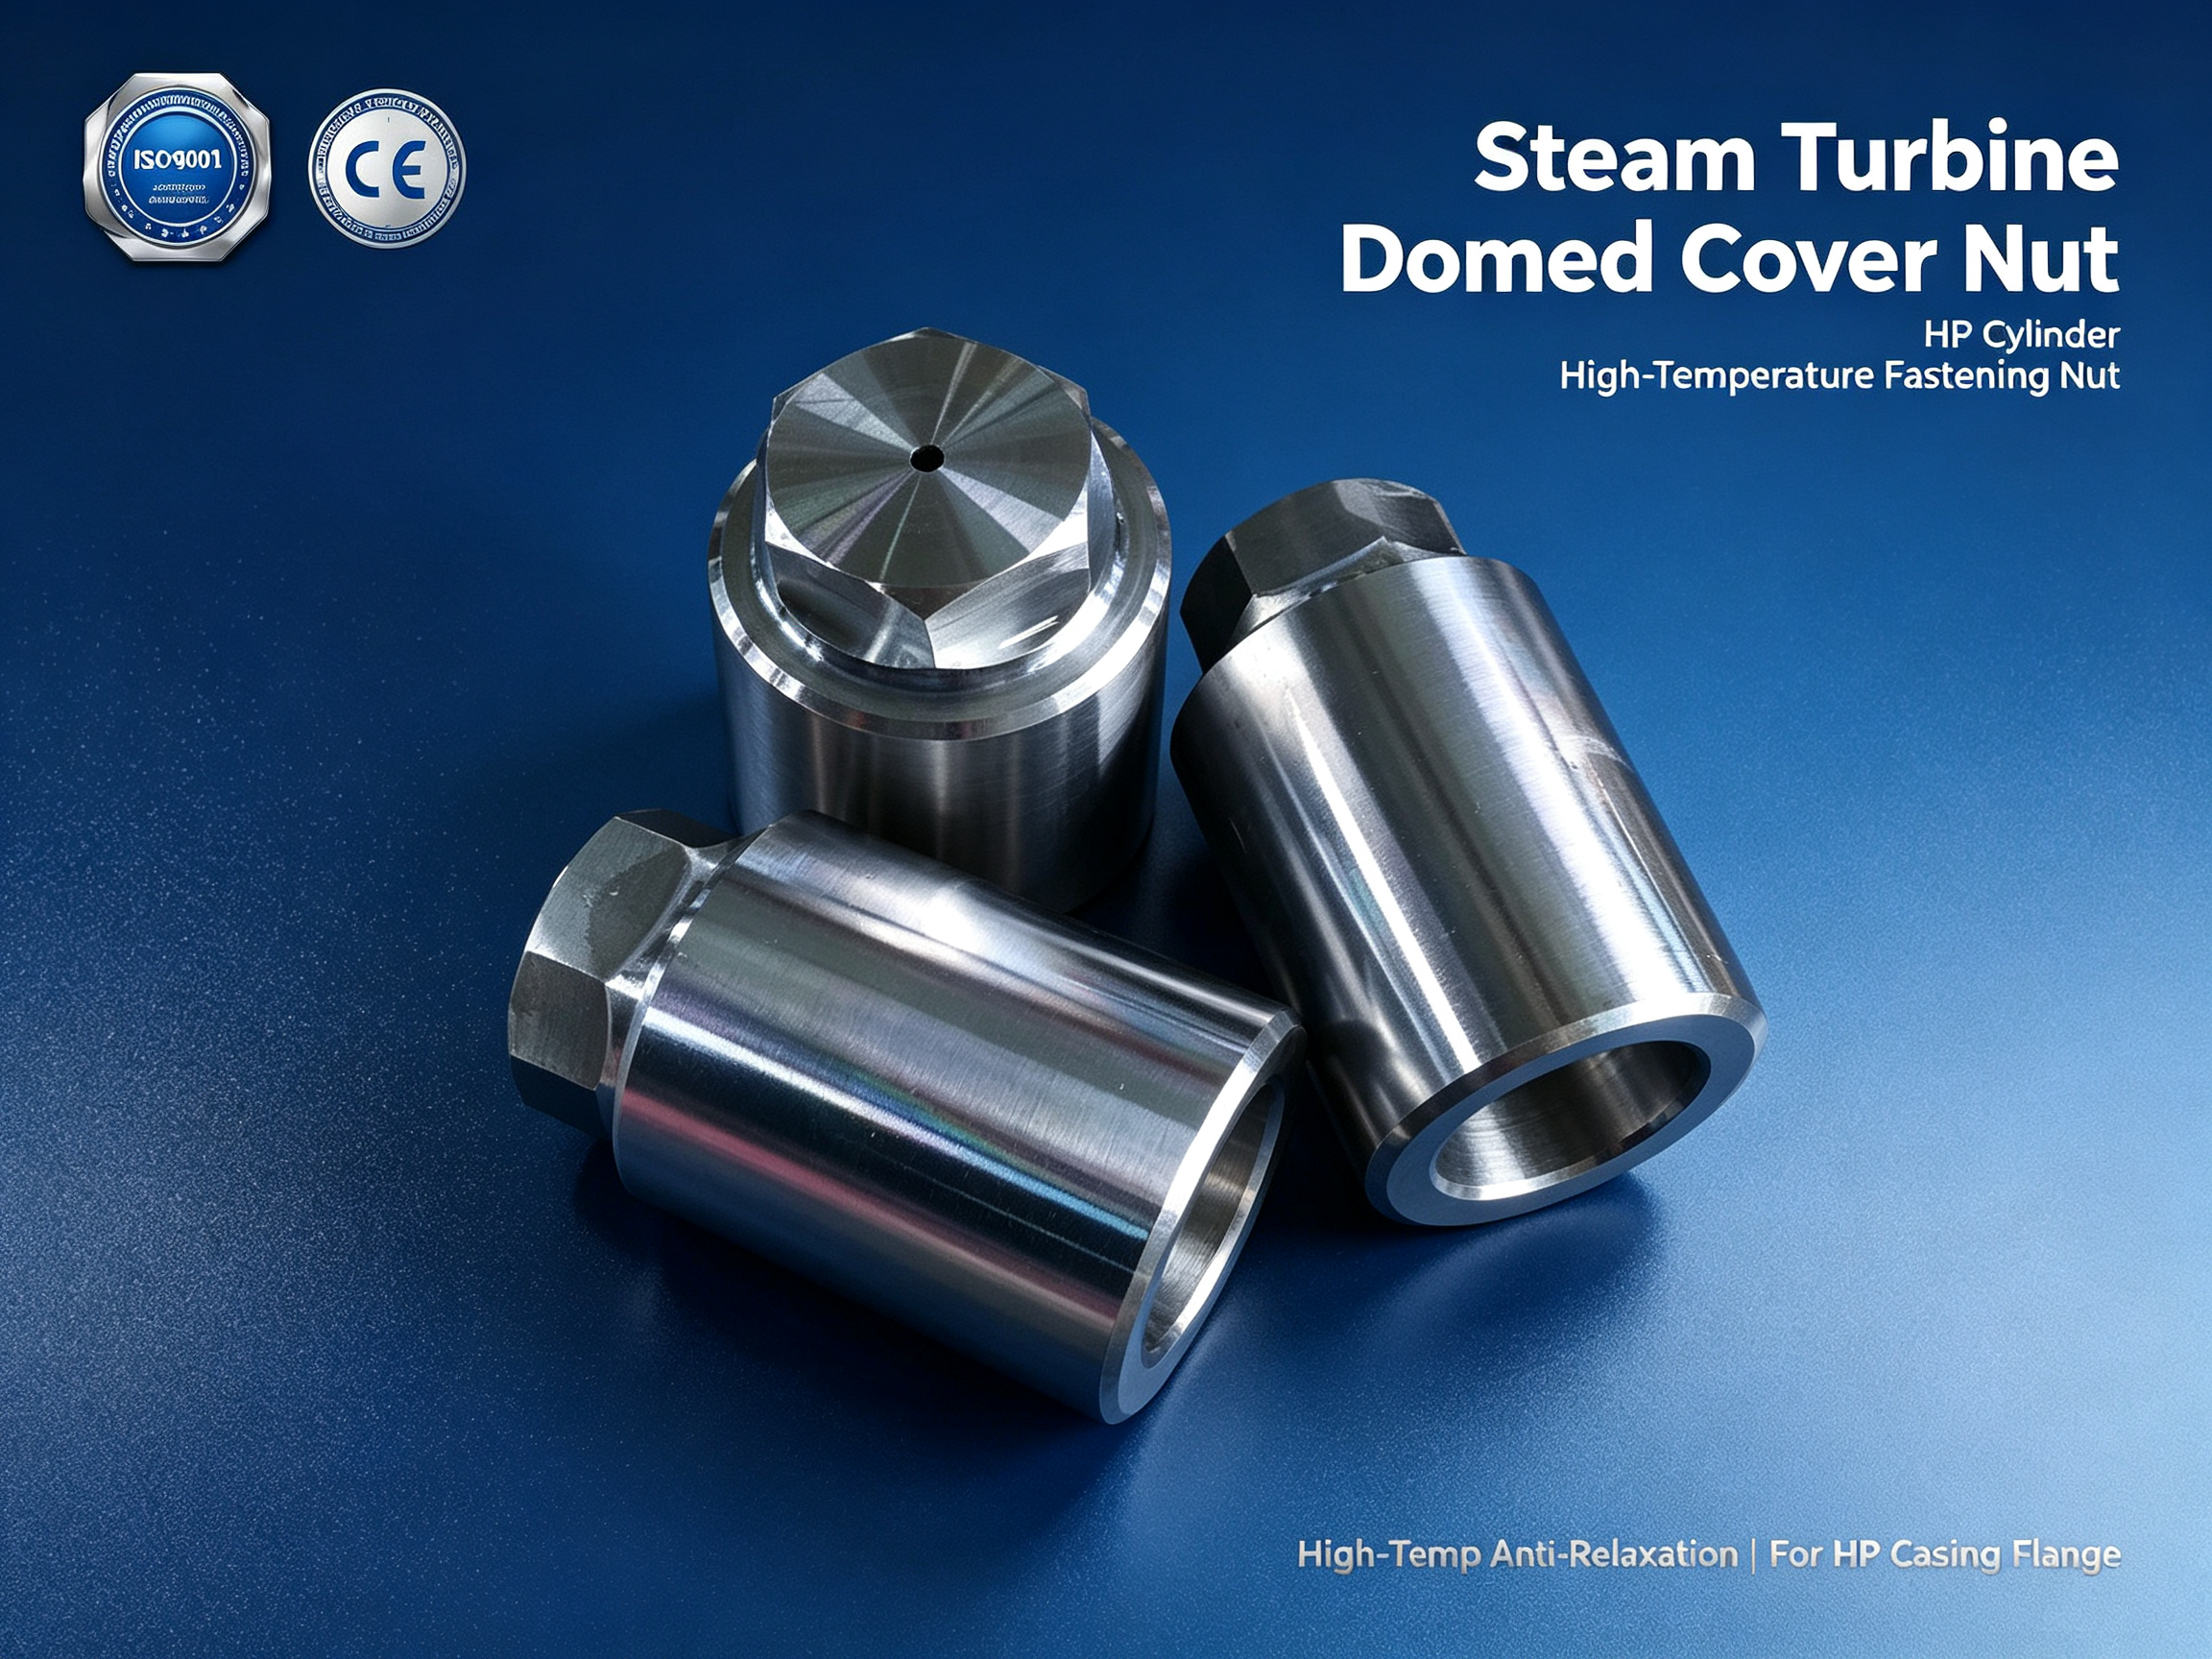
Купольная гайка цилиндра высокого давления паровой турбины — ответственный высокотемпературный крепёжный элемент для фланцев цилиндра высокого давления и комбинированного цилиндра высоко‑среднего давления паровых турбин. Применяется на докритических, сверхкритических и сверх‑сверхкритических турбоагрегатах тепловых электростанций. Конструкция с закрытой купольной верхней частью, имеет пазы под ключ. Доступны два варианта внешнего исполнения: круглое тело или шестигранная форма. Резьба метрическая крупная, изготавливается по рабочим чертежам агрегата в диапазоне размеров M36‑M140. Материалы изготовления: жаропрочные легированные конструкционные стали 25Cr2MoVA, 45Cr1MoV, 35CrMoA. Рабочая температура эксплуатации составляет 400‑580 °C. Технология изготовления: ковка заготовки, закалка и отпуск, прецизионное шлифование резьбы. Класс точности резьбы 6H. Поверхностная обработка — оксидирование (чернение). Опционально нанесение твердосмазочного покрытия MoS₂ толщиной 5‑10 мкм для предотвращения заедания резьбы при высоких температурах. Механические характеристики: высокая стойкость к релаксации при высоких температурах; потери предварительной затяжки не более 5 % при испытании на релаксацию при 500 °C. Объем поставки: изготовление по чертежам или по номеру детали, возможна поставка как отдельных штук, так и крупными партиями. Перечень контрольных испытаний: спектральный анализ химического состава материала, контроль твердости, магнитопорошковый MT‑контроль на выявление трещин, полный контроль размеров резьбы, испытания на высокотемпературную релаксацию. Оборудование соответствует стандартам ISO9001, GB/T3077, DL/T991‑2006. Мы предоставляем полный комплекс услуг: адаптация размеров по требованиям заказчика, техническое сопровождение. Для получения технического паспорта и коммерческого предложения отправьте запрос поставщику.
Сегменты лабиринтового (гребенчатого) уплотнения паровой турбины — секторные вставки для снижения протечек пара. Применяются в узлах концевых уплотнений вала и в уплотнениях диафрагм. Подходят для конденсационных, противодавленческих, отборных, отборно‑противодавленческих паровых турбин мощностью 0,3‑50 МВт, приводных промышленных турбин и ТРТ доменных газовых турбин. Сегменты монтируются в пазы корпуса уплотнения или диафрагмы. Несколько секторных блоков собираются в полное кольцо уплотнения. За счет пружинных пластин сегменты имеют радиальную податливость при тепловом расширении, формируют рабочий зазор относительно поверхности ротора и ограничивают утечки пара. Пружинные пластины, стопорные штифты, корпус уплотнения и ротор не входят в комплект поставки. Конструкция секторных блоков: внутренние гребни уплотнения бывают плоскими или высоко‑низкими ступенчатыми. Количество гребней на один сегмент от 3 до 12 шт. На задней поверхности выполнены пазы под пружинные пластины, на торцах — пазы под стопорные штифты. Полное кольцо комплектуется из 4‑х, 6‑ти или 8‑ми секторных сегментов. Внутренний диаметр сегмента уплотнения: 100‑1800 мм, подбирается под внешний диаметр вала или ступицы ротора. Внешний диаметр сегмента уплотнения: 140‑1880 мм, соответствует внутреннему размеру паза корпуса уплотнения. Осевая ширина одного сегмента: 20‑120 мм, изготавливается по проекту уплотнительного узла. Высота гребней уплотнения: 2‑10 мм; толщина вершины гребня 0,15‑0,3 мм. Расчетный рабочий радиальный зазор: 0,3‑0,8 мм, корректируется по условиям эксплуатации агрегата. Материалы изготовления: нержавеющие стали 12Cr13, 2Cr13, для высокотемпературных режимов используется сталь 1Cr11MoV. Максимальная рабочая температура пара: для 12Cr13, 2Cr13 ≤480 °C; для 1Cr11MoV ≤540 °C. Технология изготовления и контроль качества: прецизионная механическая обработка гребней уплотнения; строгий контроль размеров внутреннего и внешнего диаметров, торцевых и задних пазов. Магнитопорошковый MT‑контроль для выявления трещин, контроль твердости материала. Поставляется пакет документов: сертификаты материалов и протоколы неразрушающего контроля, размерных измерений. Основные преимущества: секторное разъемное исполнение с радиальной податливостью компенсирует тепловое расширение, исключает задиры и трение о ротор. Конструкция с высоко‑низкими гребнями обеспечивает эффективное дросселирование и минимальные протечки пара. Допускается замена отдельного сегмента без полной замены всего кольца уплотнения. Используются для концевых уплотнений вала и межступенчатых уплотнений диафрагм; при капитальном ремонте агрегатов, модернизации проточной части и замене изношенных уплотнений. Объем поставки: отдельные сегменты или полный комплект секторов лабиринтового уплотнения. Возможно OEM‑изготовление по чертежам или по результатам 3D‑скана старой детали. Пружинные пластины, стопорные штифты, корпус уплотнения, диафрагма и ротор не входят в комплект поставки. Дополнительные опции: переделка с высоко‑низких гребней на плоские, реинжиниринг по 3D‑скану старого образца, поставка сопутствующих пружинных пластин и стопорных штифтов. По запросу предоставляются сертификаты материалов, протоколы MT‑контроля и отчеты размерного контроля. Оборудование соответствует стандартам ISO9001, CE; изготовление и контроль выполняются согласно нормам GB/T, API612 для турбомашин. Мы предоставляем полный комплекс услуг: адаптация параметров под требования заказчика, техническое сопровождение. Для получения технического паспорта и коммерческого предложения отправьте запрос поставщику.
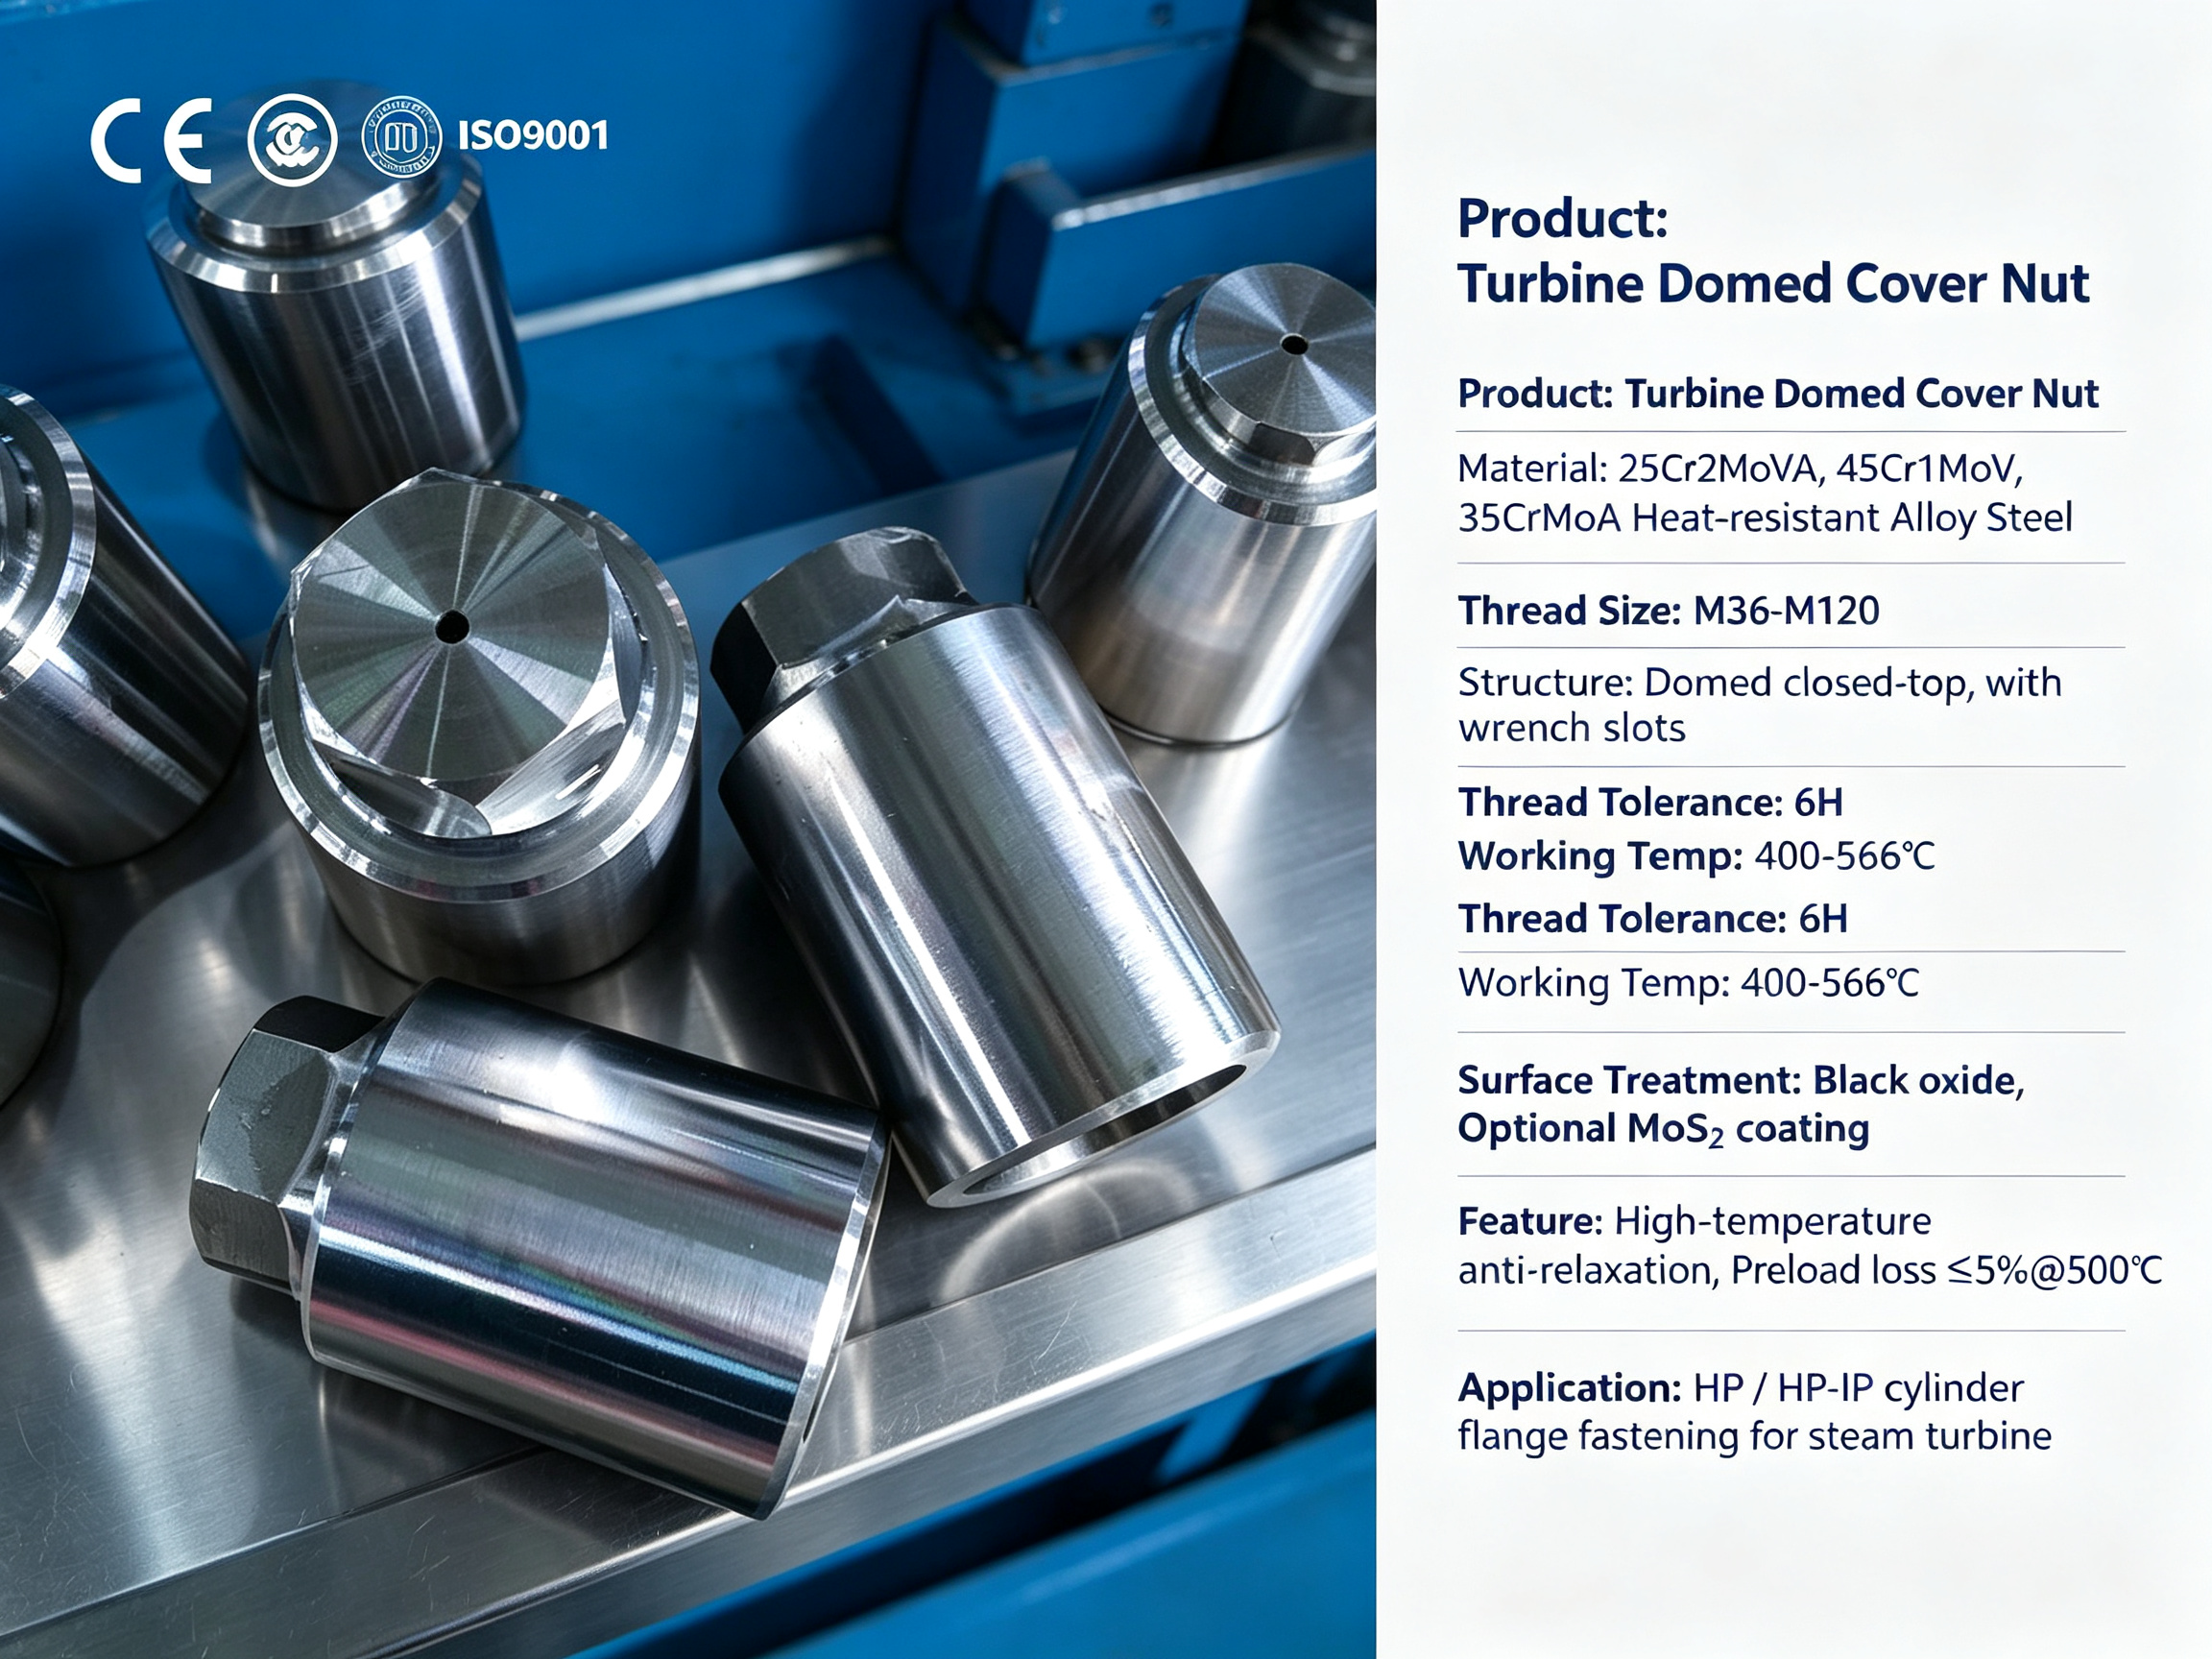
Купольная гайка корпуса высокого давления паровой турбины (гайка зажима фланца цилиндра) — ответственный крепёжный элемент для высокотемпературного соединения фланцев цилиндра высокого и средне‑высокого давления паровых турбин. Применяется на докритических, сверхкритических и сверх‑сверхкритических турбоагрегатах электростанций. Конструкция с закрытой купольной верхней частью, имеет пазы под ключ, возможны два варианта исполнения внешней формы: шестигранная или круглая. Резьба метрическая крупная, изготавливается по рабочим чертежам агрегата в диапазоне размеров M36‑M120. Материалы изготовления: жаропрочные легированные стали 25Cr2MoVA, 45Cr1MoV, 35CrMoA. Рабочая температура эксплуатации от 400 до 566 °C. Технология изготовления: ковка заготовки, закалка и отпуск, прецизионное шлифование резьбы. Класс точности резьбы 6H. Поверхностная обработка — оксидирование (чернение). Опционально нанесение твердосмазочного покрытия MoS₂ толщиной 5‑10 мкм для предотвращения заедания резьбы. Механические характеристики: высокая стойкость к релаксации при высоких температурах; потери предварительной затяжки не более 5 % при испытании на релаксацию при 500 °C. Объем поставки: изготовление по чертежам или по номеру детали, возможна поставка как отдельных штук, так и крупными партиями. Перечень контрольных испытаний: спектральный анализ химического состава материала, контроль твердости, магнитопорошковый MT‑контроль на выявление трещин, контроль размеров резьбы, испытания механических свойств при высоких температурах. Оборудование соответствует стандартам ISO9001, GB/T3077, DL/T991‑2006. Мы предоставляем полный комплекс услуг: адаптация размеров по требованиям заказчика, техническое сопровождение. Для получения технического паспорта и коммерческого предложения отправьте запрос поставщику.
ООО Тяньцзинь Баочжун Электромеханическое Оборудование и Технологии была основана в мае 2024 года, ее штаб-квартира находится в Хунцяо, Тяньцзинь. Компания является комплексным поставщиком услуг в секторе электромеханического оборудования. Компания специализируется на проектировании и производстве газовых турбин, паровых турбин, турбин, компрессоров и сопутствующего оборудования, а также на поставке оригинальных запчастей производителей. Она предоставляет комплексные услуги, включая установку, ввод в эксплуатацию, техническое обслуживание и ремонт крупногабаритных агрегатов. Основные возможности компании сосредоточены на производстве критически важных компонентов, таких как лопатки и роторы, обеспечении качества и технической поддержке различных отраслей, включая энергетику, металлургию и нефтехимию.


