2026-10-15
За годы работы с запасными частями для турбин я все больше убеждаюсь, что лопатки — это самые «капризные» и критически важные компоненты всей паровой турбины. Любая проблема с лопатками в лучшем случае приводит к снижению КПД, а в худшем — к полному выходу агрегата из строя. На многих электростанциях трещины в лопатках обнаруживают только во время капитального ремонта, хотя признаки неисправности появляются гораздо раньше. В этой статье на примере нескольких реальных кейсов я разберу виды отказов, принципы выбора материалов и ключевые моменты при ремонте лопаток паровых турбин.
Типичные виды отказов лопаток паровых турбин
Существует всего несколько основных причин выхода лопаток из строя, но любая из них при неправильном подходе может привести к остановке энергоблока.
Многоцикловая усталость — самый распространенный и опасный вид «гибели» лопаток. При каждом обороте лопатка подвергается переменным напряжениям. Если собственная частота колебаний лопатки совпадает с частотой возбуждения, возникает резонанс, амплитуда напряжений удваивается, и в лопатке быстро образуются трещины. На одной из питательных турбин энергоблока мощностью 350 МВт лопатки сломались всего через 8000 часов работы; анализ излома подтвердил классическую многоцикловую усталость.
Эрозия влажным паром — это «хроническая болезнь» лопаток последних ступеней низкого давления. Лопатки работают в зоне влажного пара, где капли воды на высокой скорости ударяют по входной кромке. Со временем образуются каверны, в основании которых возникает концентрация напряжений, становясь очагом зарождения трещин. Скорость эрозии часто наиболее высока в первые два года эксплуатации новой машины, затем она замедляется, но как только на лопатке появляются каверны, концентрация напряжений уже никуда не исчезает.
Коррозионная усталость также часто встречается на лопатках «мокрых» газовых утилизационных бескомпрессорных турбин (TRT). После трех лет эксплуатации лопаток одной такой турбины в корневой части были обнаружены трещины. Анализ показал, что это были трещины коррозионной усталости, возникшие в местах коррозионных язв.
Материалы и производство лопаток паровых турбин
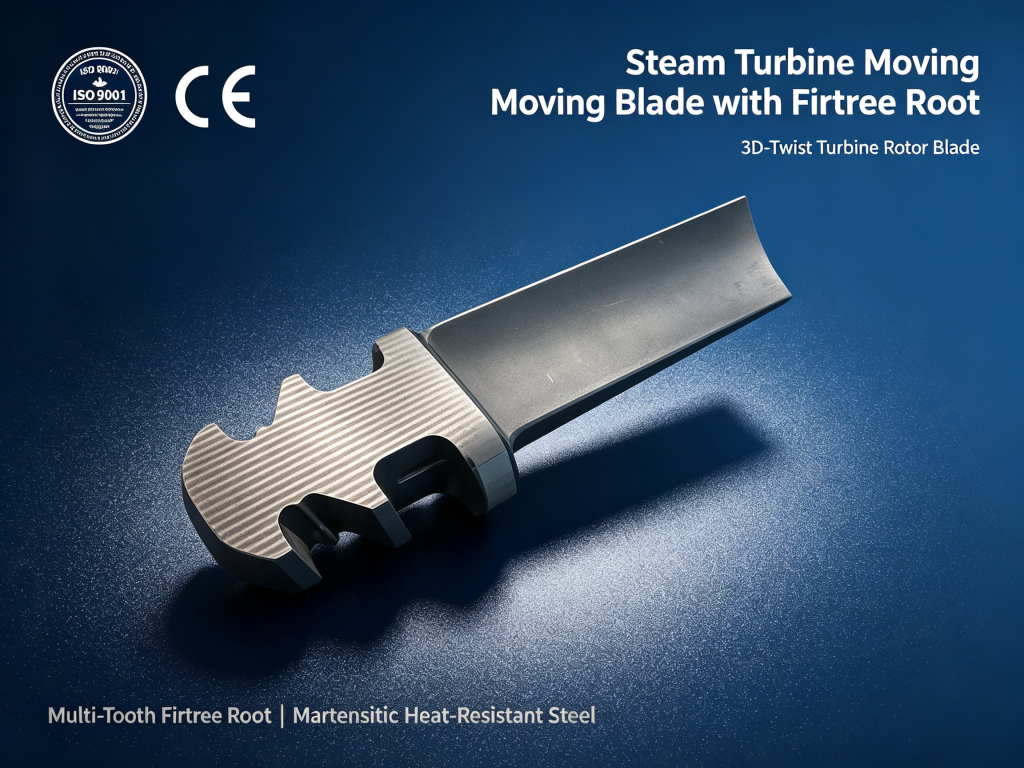
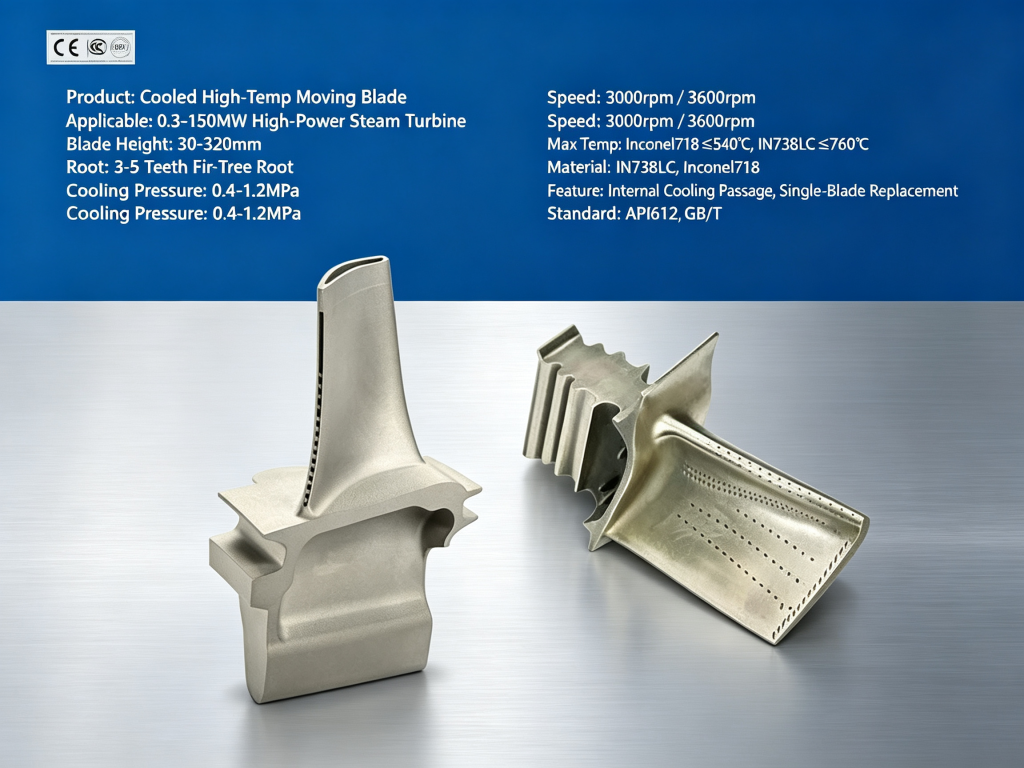
Выбор материала лопаток паровой турбины напрямую определяет срок их службы. Для лопаток ступеней высокого давления обычно используется мартенситная жаропрочная сталь серии CrMoV, а для лопаток последних ступеней низкого давления чаще применяются нержавеющая сталь 17-4PH или титановые сплавы. Допуск профиля пера высококачественной лопатки паровой турбины должен контролироваться в пределах ±0,02 мм, шероховатость поверхности не должна превышать Ra 0,8 мкм, а точность профиля зубьев хвостовика должна достигать ±0,005 мм. Производство лопаток паровых турбин в основном опирается на прецизионную ковку в сочетании с пятиосевой обработкой на станках с ЧПУ. Профиль, хвостовик и монтажные отверстия лопатки обрабатываются за один установ, при этом шероховатость поверхности может достигать Ra 0,4 мкм.
Основные моменты технического обслуживания лопаток паровых турбин
Ключом к техническому обслуживанию лопаток паровых турбин является «раннее обнаружение». Трещины в лопатках невозможно увидеть невооруженным глазом, поэтому необходимо проводить неразрушающий контроль. Входная приемка лопаток паровых турбин должна включать повторную проверку состава материала, испытания механических свойств, металлографический анализ, контроль критических размеров и неразрушающий контроль. При капитальном ремонте лопаток особое внимание следует уделять зонам концентрации напряжений: хвостовикам, пазам дисков и сварным швам связующих проволок.
Нельзя пренебрегать частотными испытаниями лопаток паровых турбин. Если частота собственных колебаний лопатки совпадет с частотой возбуждения, возникнет резонанс, и лопатка быстро треснет. Причиной поломки лопаток турбины на одной из мусоросжигательных электростанций стал недостаточный коэффициент отстройки от высокочастотного возбуждения.
В области ремонта лопаток паровых турбин технология лазерной наплавки уже достигла зрелости. Путем наплавки износостойкого сплава на поверхность лопатки можно восстановить ее профиль, при этом срок службы отремонтированной лопатки может даже превысить срок службы оригинала. При эрозии и трещинах лопаток паровых турбин лазерная наплавка более экономична, чем полная замена.
Управление запасными частями лопаток паровых турбин
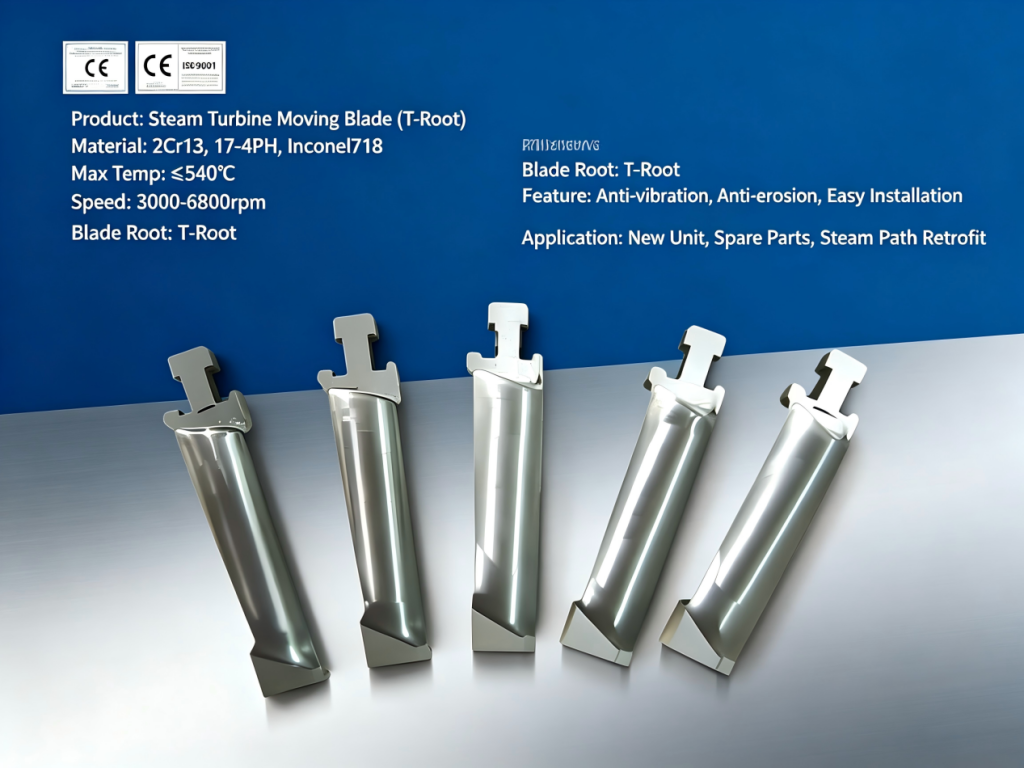
Лопатки паровых турбин — это не тот товар, который покупают только после поломки. Цикл закупки лопаток зачастую очень длительный, и отсутствие критически важных деталей может растянуть ремонт с нескольких дней до нескольких недель. Управление запасными частями должно осуществляться по классификации ABC, при этом для лопаток категории A необходимо поддерживать разумный страховой запас. Для лопаток спецзаказа поставщик должен обладать возможностями обратного проектирования, обеспечивая цикл от обмера до поставки готового изделия в пределах 3–4 недель. Качество запасных лопаток должно строго контролироваться: сертификаты на материал, отчеты о неразрушающем контроле и отчеты о размерах — обязательно должно быть в наличии всё.
Заключение
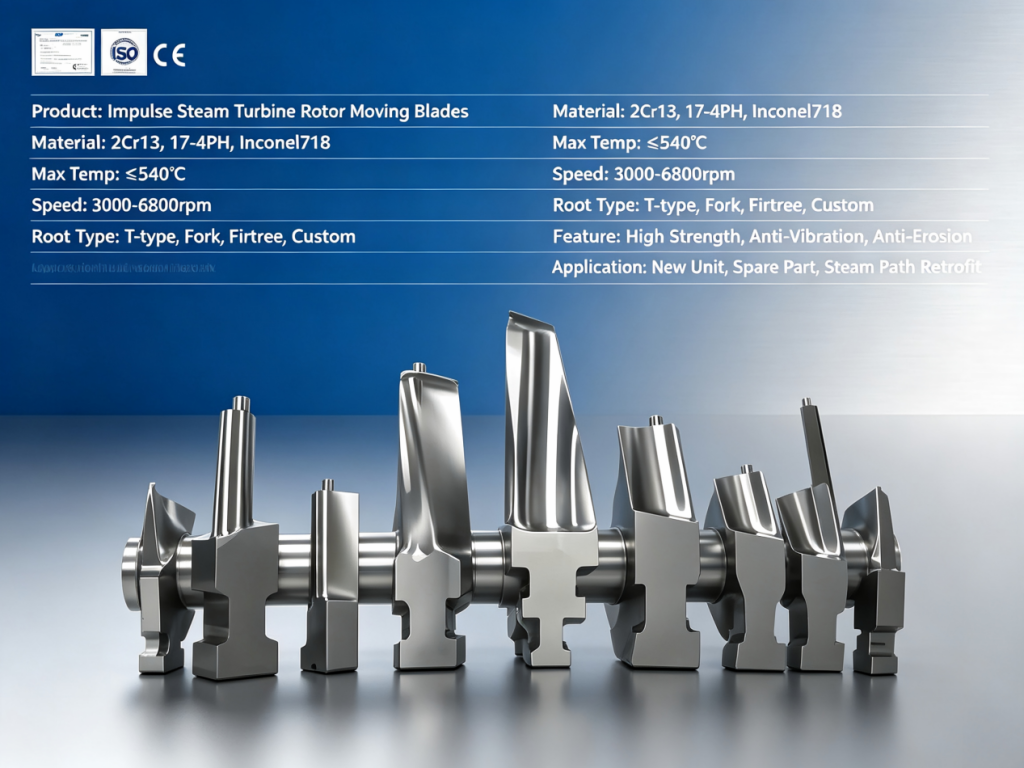
Лопатки являются самым важным компонентом паровой турбины. Виды отказов, выбор материала и качество технического обслуживания напрямую определяют срок их службы. Регулярная диагностика, строгий контроль качества и заблаговременное планирование запаса лопаток в сто раз эффективнее, чем устранение последствий аварии. Если вам требуются запасные части или техническая поддержка по лопаткам паровых турбин, обращайтесь к нам.
📧 Свяжитесь с нами: https://www.bowzonturbine.com/pages/contactus