2026-10-29
В проектах по восстановлению и модернизации центробежных компрессоров качество ремонта ротора зачастую определяет дальнейшую судьбу всего оборудования. Реновация центробежного компрессора — это не просто разборка и замена деталей, а системное восстановление узлов, вращающихся с высокой скоростью. Ротор является центральным объектом восстановления: точность ремонта его рабочих колес, вал-шестерен, больших зубчатых колес и посадочных мест подшипников напрямую влияет на вибрацию, КПД и срок службы агрегата после ввода в эксплуатацию. В данной статье на примере трех этапов — оценки повреждений, технологии ремонта и контроля динамической балансировки — рассматривается процесс доведения старого ротора до заводских стандартов.
I. Оценка повреждений ротора при восстановлении центробежных компрессоров
Первым шагом при восстановлении центробежного компрессора является не разборка, а определение целесообразности ремонта. После длительной эксплуатации на высоких скоростях к типичным повреждениям ротора относятся эрозия рабочих колес, трещины на лопатках, питтинг на поверхностях зубьев вал-шестерни, износ шеек вала и усталость корней зубьев большого колеса. В процессе восстановления необходимо четко определить границы повреждений с помощью неразрушающего контроля: люминесцентная дефектоскопия для поиска поверхностных трещин, магнитопорошковый контроль для выявления дефектов вблизи поверхности зубьев и шеек, ультразвуковой и рентгеновский контроль для поиска внутренних пор и включений, а также вихретоковый контроль для оценки глубины усталостного слоя в корнях зубьев. Без этих данных план восстановления центробежного компрессора будет необоснованным.
Анализ размеров и деформаций не менее важен. При восстановлении центробежных компрессоров используются координатно-измерительные машины (КИМ) для сравнения с оригинальными чертежами и количественной оценки износа профиля рабочего колеса, округлости шеек вала и формы зубьев. Лазерное сканирование позволяет реконструировать поверхности рабочих колес и выявить зоны с наиболее серьезными потерями аэродинамических характеристик. Только после количественной оценки повреждений можно принимать решение о том, какие детали подлежат восстановлению, а какие — замене.
II. Технологии восстановления роторов при капитальном ремонте и модернизации центробежных компрессоров
Основной принцип восстановления роторов при реновации центробежных компрессоров заключается в «восстановлении свойств материала, восстановлении профиля и восстановлении посадок». Для ремонта рабочих колес обычно применяется лазерная наплавка или сварка, позволяющая заполнить зоны эрозии и трещин, после чего профиль лопаток восстанавливается с помощью пятиосевой механической обработки. При восстановлении центробежных компрессоров ремонт рабочего колеса не сводится к простому заполнению каверн: химический состав, твердость и прочность сцепления наплавленного слоя должны соответствовать основному металлу, иначе зона ремонта станет новым очагом усталостного разрушения.
Восстановление вал-шестерней и больших зубчатых колес требует еще более высокого уровня технологического мастерства. При наличии питтинга на поверхности зубьев или трещин во впадинах необходимо сначала удалить усталостный слой, затем восстановить форму зуба методом лазерной наплавки или наплавки валиками, и в завершение выполнить шлифовку для достижения исходной проектной точности. Ключевым моментом при восстановлении шестерней в процессе реновации центробежных компрессоров является контроль теплоподачи во избежание отпуска и деформации поверхности зубьев. Для компонентов с критическими повреждениями, ремонт которых экономически нецелесообразен, в рамках процесса реновации изготавливаются новые детали по спецификациям завода-изготовителя с обязательным подтверждением свойств материалов и полным размерным контролем.
Восстановление шеек валов и посадочных мест под подшипники также является стандартной процедурой при капитальном ремонте центробежных компрессоров. Изношенные шейки шлифуются для восстановления округлости, после чего их номинальный размер восстанавливается с помощью гальванического покрытия или напыления. Стандарты реновации центробежных компрессоров требуют, чтобы показатели круглости, цилиндричности и шероховатости поверхности восстановленных шеек соответствовали заводским нормам, иначе подшипник не сможет сформировать устойчивую масляную пленку.
III. Контроль высокоскоростной динамической балансировки при восстановлении центробежных компрессоров
После завершения ремонта ротора наиболее важным этапом проверки при восстановлении центробежного компрессора является высокоскоростная динамическая балансировка. Динамическая балансировка при восстановлении центробежного компрессора — это не просто вращение на низкоскоростном балансировочном станке, а измерение и корректировка в условиях, близких к рабочим скоростям. Требования к восстановлению центробежных компрессоров предусматривают, чтобы остаточный дисбаланс ротора соответствовал стандарту ISO 1940 G2.5 или выше, а показатели вибрации находились в пределах допустимого диапазона согласно API 617.
Динамическая балансировка при восстановлении центробежных компрессоров имеет решающее значение, поскольку ремонт рабочих колес и шестерен изменяет распределение массы ротора. Даже если было наплавлено всего несколько граммов материала, на высоких скоростях это приведет к значительной вибрации. В процессе восстановления центробежных компрессоров высокоскоростная динамическая балансировка позволяет удерживать этот дисбаланс в допустимых пределах, гарантируя, что восстановленный ротор при длительной эксплуатации не вызовет повреждения подшипников и выхода из строя уплотнений из-за вибрации.
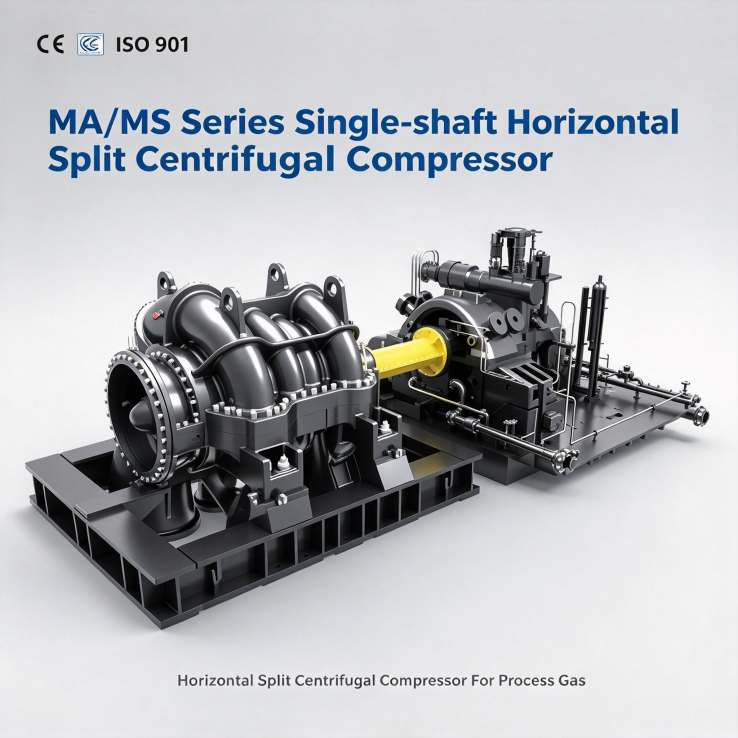
IV. Прослеживаемость качества при восстановлении центробежных компрессоров
Каждый этап процесса восстановления ротора центробежного компрессора должен быть прослеживаемым. От спектрального анализа материалов при поступлении на завод до параметров процесса наплавки, кривых термообработки, шлифовальных размеров, отчетов о неразрушающем контроле и записей о высокоскоростной динамической балансировке — для каждого ротора при восстановлении центробежного компрессора должно быть создано полное досье. Качество восстановления центробежного компрессора обеспечивается не финальной проверкой, а ведением записей на протяжении всего процесса.
Заключение
Успех восстановления центробежного компрессора во многом зависит от двух этапов: ремонта ротора и динамической балансировки. Оценка повреждений определяет границы ремонта, технология ремонта определяет уровень восстановления, а высокоскоростная динамическая балансировка определяет стабильность работы. Восстановление центробежного компрессора — это не просто ремонт старой детали до состояния «пригодности к использованию», а доведение ее до уровня «надежности как у оригинала». Если вам требуется оценка ротора или восстановление центробежных компрессоров импортных брендов, таких как Atlas Copco, Ingersoll Rand и других, обращайтесь в ООО Тяньцзинь Баочжун Электромеханическое Оборудование и Технологии. Мы предоставим комплексное решение: от диагностики и ремонта до динамической балансировки.
Опираясь на развитые производственные мощности и отлаженную систему обслуживания, ООО «Тяньцзиньская электромеханическая компания оборудования и технологий Баочжун» продолжает углублять свое присутствие в сфере паровых турбин, внимательно подходя к любым индивидуальным запросам зарубежных клиентов. Если вам необходима консультация по продукции, обсуждение технических решений или проведение деловых переговоров, мы оперативно ответим на ваш запрос.
Контактный e-mail: service@bowzonturbine.com
Контактный номер: +86-15733303169 (тел.)
WhatsApp:+86 15733303169