2026-08-21
Проработав несколько лет в сфере запасных частей для промышленных компрессоров, некоторые люди пришли к более глубокому пониманию: в этой отрасли вы не боитесь встретить знающих людей, но боитесь, что что-то сделают полуинформированные люди.
Компрессор выглядит как ротор, вращающийся в кожухе, но внутри есть много хитростей. Если что-то идет не так, часто крыльчатка или лопасти не могут с этим справиться в первую очередь.
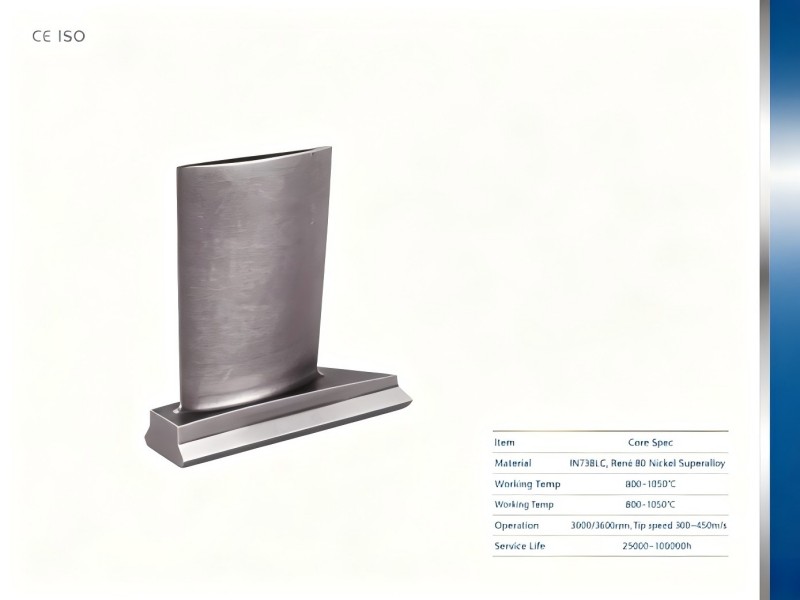
Случай цепной реакции из-за поломки лопасти IGV
На установке регенерации серы на заводе по очистке природного газа у одноступенчатого высокоскоростного центробежного компрессора SFOG возникли многочисленные неисправности блокировки со сверхвысокой вибрацией, и машину не удалось запустить.
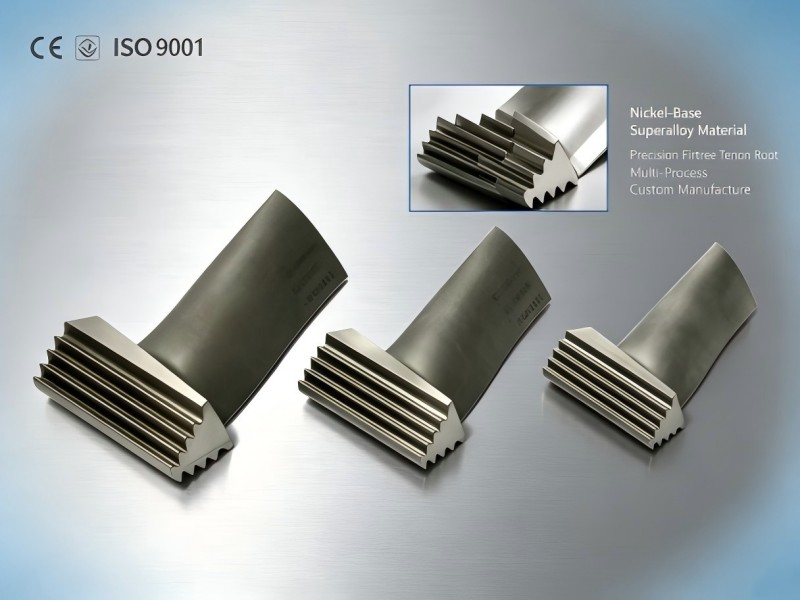
После его разборки выяснилось, что лопасть ВГВ (впускного направляющего аппарата) была сломана, а осколки засасывались в агрегат и сильно сталкивались с высокооборотно вращающейся крыльчаткой компрессора. Затем с крыльчаткой случилась катастрофа, и вибрация зашкалила.
После замены лопастей ВГВ и крыльчатки все пришло в норму. Но вопрос - почему он сломался?
Расследование выявило три направления: ненормальное положение клапана IGV, проблемы с материалом лопастей IGV и наличие какого-либо раннего предупреждения в данных центральной панели мониторинга. Поломка лезвия не произошла внезапно. Аппаратура уже подала сигнал, но никто не воспринял его всерьез.
Урок: виброблокировка – это не украшение. Лопасти IGV выглядят незаметно, но если они сломаются, это большое беда.
Статико-динамические помехи: невидимый убийца
В другом центробежном компрессоре во время работы наблюдался внезапный скачок вибрации, приближающийся к пороговому значению срабатывания сигнализации.
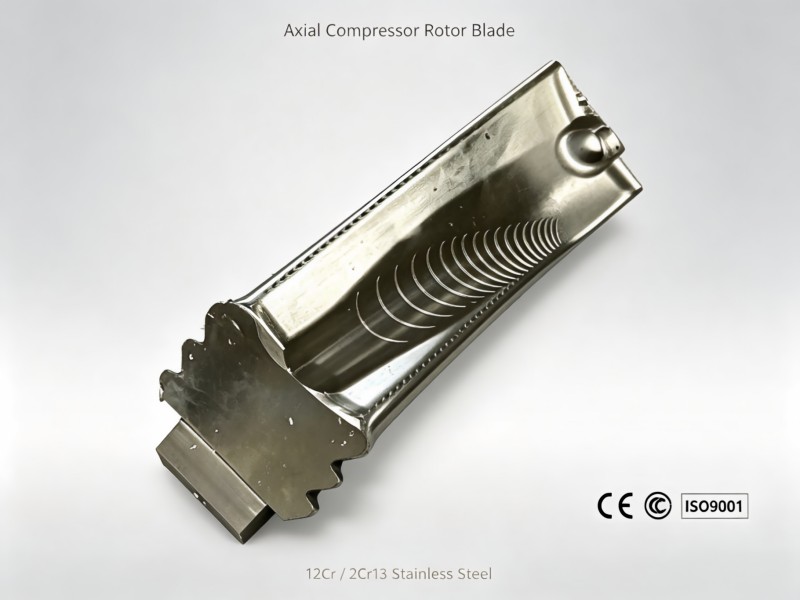
После расследования выяснилось, что проблема заключалась в «статико-динамических помехах» — постоянном, незначительном нарушении воздушного потока между второй ступенью рефлюксного испарителя ротора и третьей ступенью рабочего колеса. Это могло быть нормально в течение одного-двух дней или даже года-двух. Но со временем лопатки третьей ступени рабочего колеса медленно трескались из-за высокоцикловой усталости.
Этот тип отказа сложнее всего предотвратить, поскольку он не сопровождается внезапным ударом и очевидными отклонениями; он просто постепенно изнашивается. К тому моменту, когда данные о вибрации срабатывают, лопатки уже треснули.
Урок усвоен: при проектировании воздушного потока в компрессорах меньшие статические-динамические зазоры не всегда лучше. Необходимо поддерживать достаточный запас.
Дефекты сварки в рабочих колесах замкнутого контура
В центробежном компрессоре газопровода, спустя пять лет после ввода в эксплуатацию рабочего колеса замкнутого контура, во время технического обслуживания образовались множественные трещины в корне лопаток.
Анализ проб показал, что проблема заключалась в сварке — в паяном шве между лопатками и передней крышкой были обнаружены дефекты. Во время работы в радиусе (закругленном углу) возникала концентрация напряжений, что приводило к образованию трещин в месте дефекта. Под воздействием переменных нагрузок во время эксплуатации происходило распространение усталости, в конечном итоге приводящее к растрескиванию лопаток.
Тот факт, что проблема проявилась только через пять лет, указывает на то, что производственный дефект не был сразу фатальным. Однако, как только трещина начала распространяться, это происходило гораздо быстрее, чем ожидалось.
Вывод: качество сварки нельзя оценивать только по внешнему виду; необходим неразрушающий контроль. Дополнительный уровень обнаружения дефектов при заводской приемке снижает риск несчастных случаев на производстве.
Эрозионные ямки на рабочем колесе воздушного компрессора
На центробежном воздушном компрессоре химического завода наблюдалась аномально сильная вибрация в приводном механизме, что привело к остановке системы.
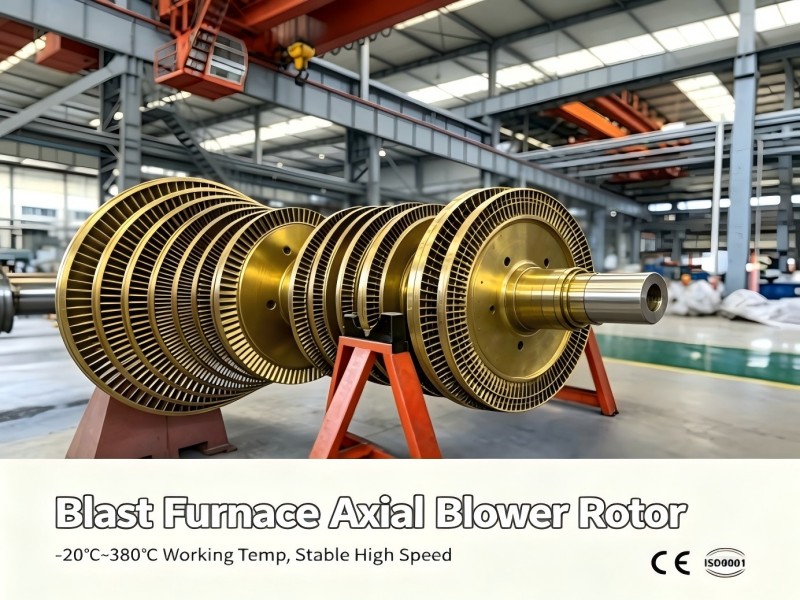
Разборка и осмотр выявили трещину на вторичном диске рабочего колеса с отделившимися фрагментами. Дальнейший осмотр показал наличие эрозионных ямок в области перехода между диском и лопатками.
Эти эрозионные ямки являются точками концентрации напряжений. При каждом вращении лопатки переменное напряжение направляется к дну ямки. Трещины начинаются от дна ямки, расширяются и в конечном итоге приводят к растрескиванию всего диска рабочего колеса.
Урок усвоен: примеси в среде — это не пустяк. Эрозионные ямки в закругленных углах перехода могут выглядеть незначительными, но они способны вызвать серьезные трещины.
Не стоит пренебрегать техническим обслуживанием.
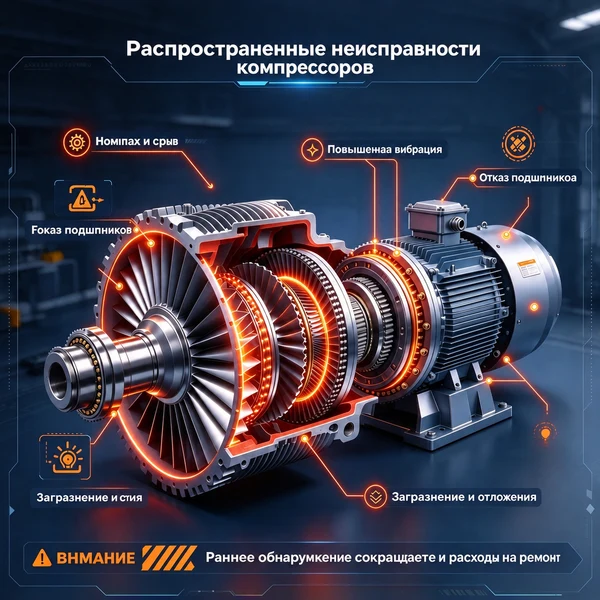
Промышленные компрессоры редко выходят из строя за одну ночь; проблемы накапливаются постепенно.
Разрушение лопаток направляющих лопаток, динамическая и статическая усталость от воздействия внешних факторов, возникновение дефектов сварных швов, расширение эрозионных ямок — каждый этап имеет прослеживаемый путь.
Во время технического обслуживания внимательно осмотрите лопатки направляющих лопаток, повторно измерьте спектр вибрации, проверьте качество сварных швов и осмотрите каналы рабочего колеса на наличие следов эрозии. Эти вещи могут показаться тривиальными, но пренебрежение любой из них в конечном итоге приведет к серьезным последствиям.
Если у вас возникли проблемы с обслуживанием промышленных компрессоров, свяжитесь со мной.
Компания Tianjin Baozhong Mechanical and Electrical Equipment Technology Co., Ltd. специализируется на точном производстве и поставке запасных частей для промышленных компрессоров, рабочих колес, лопаток, уплотнений и других основных компонентов.