2026-10-30
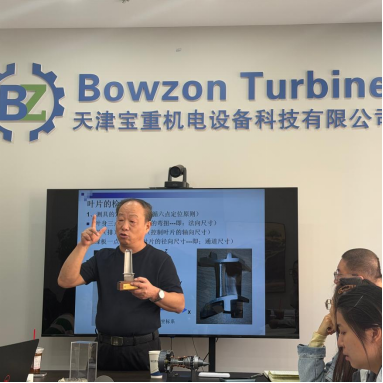
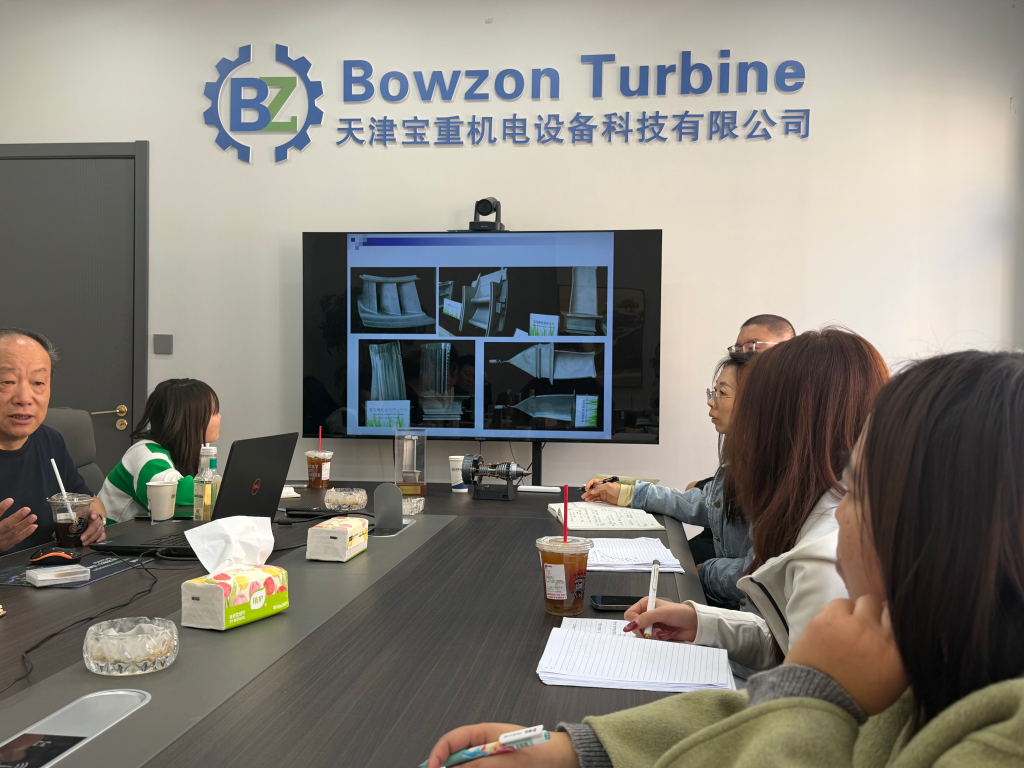
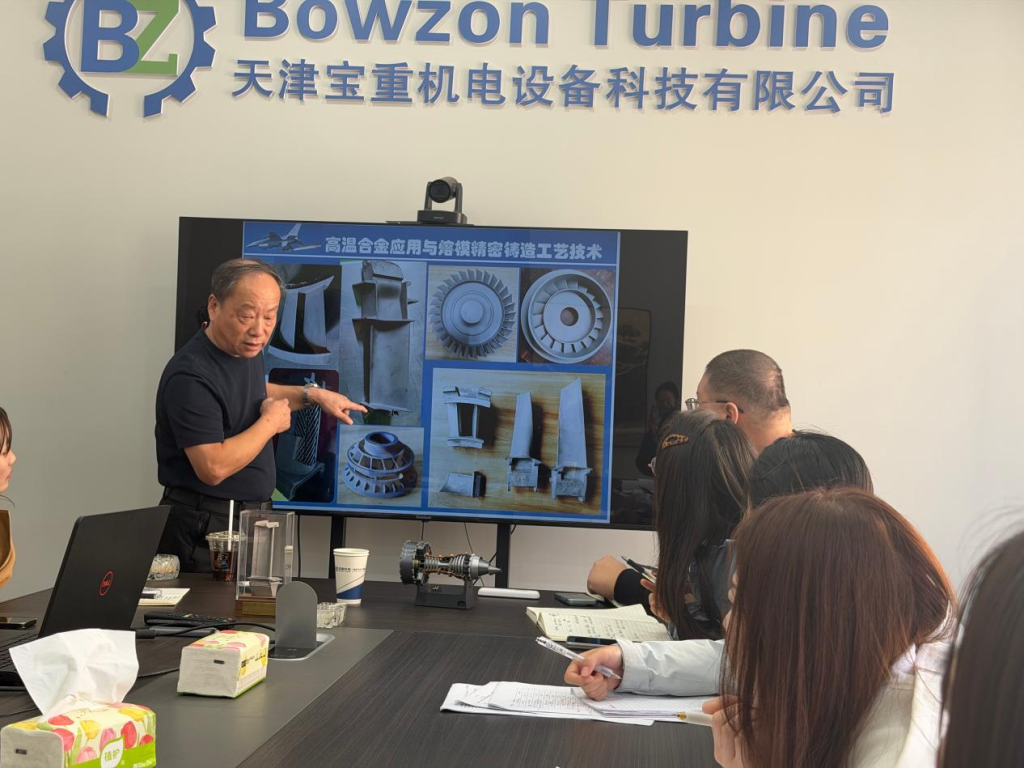
Недавно один из ведущих специалистов в области точного литья Китая посетил ООО «Тяньцзинь Баочжун Электромеханическое Оборудование и Технологии», чтобы провести для наших технических специалистов и команды по контролю качества специализированный тренинг по разработке и производству лопаток из жаропрочных сплавов. Обучение охватило весь цикл точного литья: от восковых моделей и керамических стержней до выплавки жаропрочных сплавов, контроля лопаток и термообработки. Для нашей компании, которая на протяжении долгого времени обслуживает цепочки поставок запасных частей для турбомашин и точного литья, этот тренинг стал не только возможностью восполнить технические знания, но и поводом для пересмотра стандартов качества. Основываясь на материалах тренинга, ниже приведены ключевые этапы процесса точного литья, влияющие на качество лопаток из жаропрочных сплавов.
I. Точное литье — основа производства лопаток из жаропрочных сплавов
Точное литье, также известное как литье по выплавляемым моделям, является основным методом формования лопаток из жаропрочных сплавов. Лопатки газовых турбин и авиационных двигателей имеют сложные внутренние каналы охлаждения, тонкие стенки и высокие требования к точности профиля. Только точное литье позволяет одновременно обеспечить сложную структуру и размерную точность при однократном формовании. Эксперт неоднократно подчеркивал, что точное литье — это не просто «отливка формы», а целая технологическая цепочка, объединяющая проектирование пресс-форм, прессование восковых моделей, изготовление оболочковых форм, выплавку и заливку жаропрочного сплава, термообработку и контроль. Потеря контроля на любом этапе точного литья неизбежно отразится на конечном изделии.
Если взять в качестве примера профиль пера лопатки, то размерная точность литья напрямую определяет аэродинамическую эффективность. Усадка восковой модели, расширение оболочковой формы и усадка жаропрочного сплава при затвердевании должны быть заранее компенсированы при проектировании пресс-формы и выборе параметров процесса. Упомянутый на тренинге «принцип трех фиксаций» — фиксация оборудования, параметров и персонала — является базовой гарантией стабильности процесса точного литья. Для таких дорогостоящих изделий, как лопатки из жаропрочных сплавов, повторяемость процесса точного литья важнее, чем точность отдельной детали.
II. Выплавка жаропрочных сплавов — ядро точного литья
Выплавка жаропрочных сплавов — это «сердце» точного литья. Эксперт подробно разъяснил ключевые моменты контроля плавки таких сплавов, как K452 и K444, в вакуумных индукционных печах. Жаропрочные сплавы, используемые в точном литье, предъявляют крайне строгие требования к содержанию газов, включений и химическому составу. Степень вакуума, температура рафинирования, температура заливки и температура формы — каждый из этих параметров влияет на размер зерна, микропористость и механические свойства лопаток. Если процесс выплавки в точном литье не контролируется должным образом, никакой последующий строгий контроль качества не сможет исправить ситуацию.
Эксперт особо отметил, что проблема выхода годной продукции при точном литье жаропрочных сплавов во многом связана не с неисправностью оборудования, а с недостаточно строгим управлением процессом. Нестабильное качество лигатур, колебания качества керамических стержней и несоблюдение технологических параметров приводят к появлению трещин в заготовках, превышению норм пористости или неравномерности толщины стенок. Для предприятий точного литья стандартизация и прослеживаемость выплавки жаропрочных сплавов являются наиболее прямыми инструментами повышения выхода годной продукции.
III. Контроль лопаток на всех этапах процесса точного литья
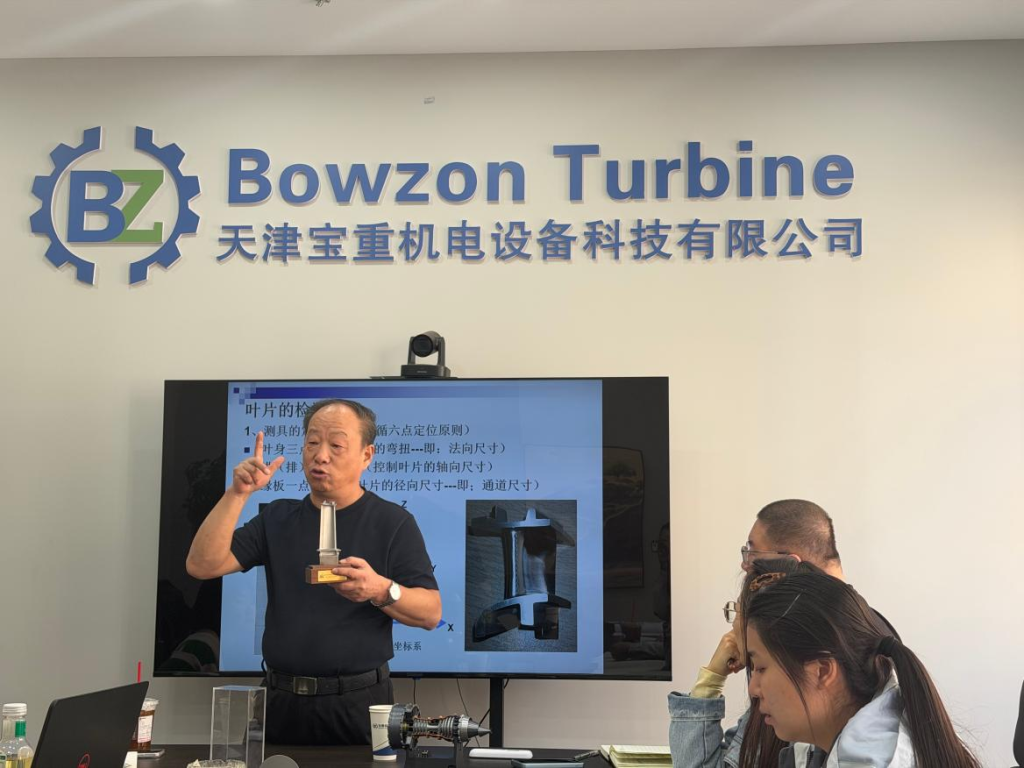
Качество точного литья лопаток из жаропрочных сплавов должно подтверждаться данными контроля. В ходе обучения была представлена комплексная система контроля лопаток, изготовленных методом точного литья: для контроля размеров (профиля пера, полок, хвостовика и толщины стенок) используются координатно-измерительные машины и специальные измерительные приспособления; неразрушающий контроль (люминесцентная дефектоскопия и рентгенография) применяется для выявления поверхностных и внутренних дефектов литья; металлургический контроль позволяет проверить размер зерна, микропористость, обедненный слой и химический состав; для полых лопаток также проводятся гидравлические испытания для проверки проходимости внутренних каналов охлаждения.
Эксперты отметили, что контроль лопаток точного литья не должен быть лишь завершающим этапом — его необходимо переносить на стадии изготовления восковых моделей и керамических стержней. Трещины, смещение или течь керамического стержня, не обнаруженные на ранних этапах точного литья, неизбежно приведут к браку после заливки. Повышение выхода годного при точном литье зависит от обратной связи по данным контроля на протяжении всего процесса, а не только от финальной приемки. Этот аспект крайне важен для нашего понимания управления качеством в цепочке поставок продукции точного литья.
IV. Выводы по итогам обучения для ООО Тяньцзинь Баочжун Электромеханическое Оборудование и Технологии
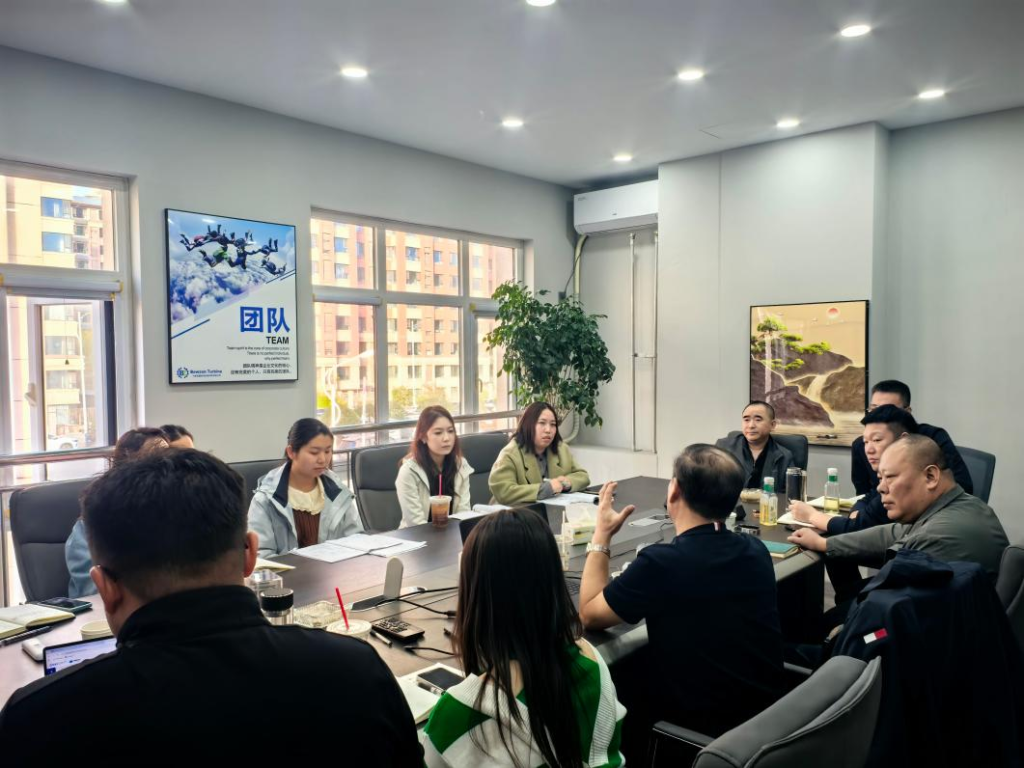
ООО Тяньцзинь Баочжун Электромеханическое Оборудование и Технологии на протяжении долгого времени работает в сфере поставок запасных частей для турбомашин и в смежных областях точного литья. Данное обучение позволило нам четко осознать, что высокий порог вхождения в производство лопаток из жаропрочных сплавов методом точного литья определяется не только оборудованием, но и технологической дисциплиной, а также накоплением данных. Каждый параметр точного литья, каждая партия жаропрочного сплава и каждый керамический стержень должны быть прослеживаемыми. При аудите поставщиков точного литья нельзя ограничиваться только проверкой сертификатов — необходимо оценивать возможности контроля процессов непосредственно на литейном производстве.
В дальнейшем мы планируем реализовать ключевые моменты данного обучения по точному литью в двух направлениях: во-первых, усовершенствовать чек-листы для аудита процессов поставщиков, уделяя особое внимание записям плавок жаропрочных сплавов, проверке керамических стержней и отчетам о контроле отлитых лопаток; во-вторых, углубить понимание процессов точного литья внутри нашей команды, чтобы повысить экспертность при закупке запасных частей и управлении качеством.
Заключение
Точное литье является основой производства лопаток из жаропрочных сплавов и первым рубежом контроля качества критических компонентов турбомашин. Мы благодарим ведущего эксперта отрасли за содержательное обучение, которое позволило команде ООО Тяньцзинь Баочжун Электромеханическое Оборудование и Технологии сформировать системное представление о полном цикле точного литья. В будущем мы продолжим совершенствовать цепочки поставок и техническую поддержку в области точного литья, предоставляя клиентам более надежные решения по лопаткам из жаропрочных сплавов и запасным частям. Если у вас есть потребности, связанные с точным литьем, приглашаем вас связаться с нами.